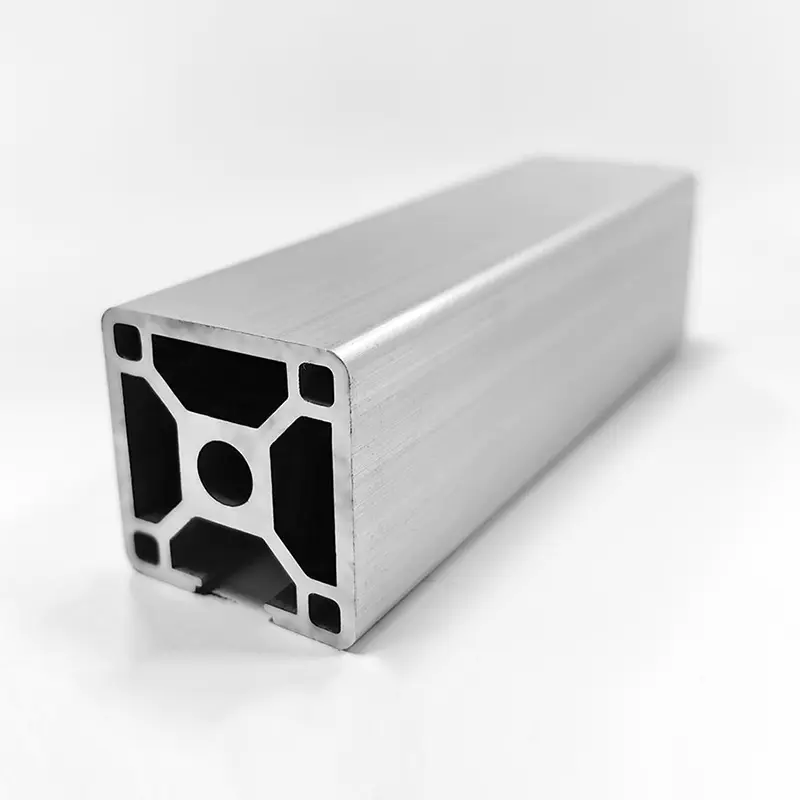

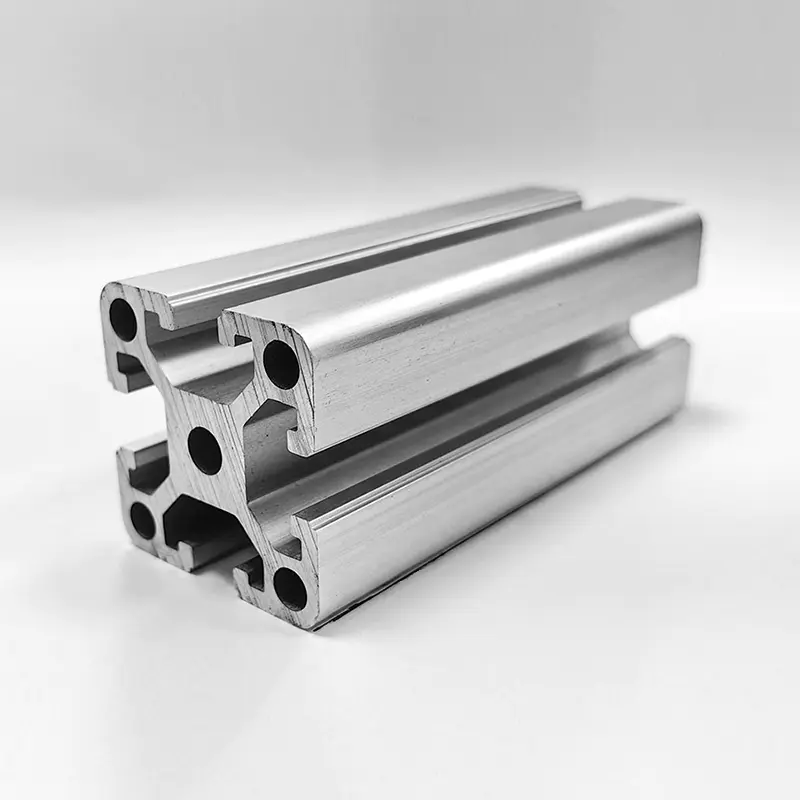
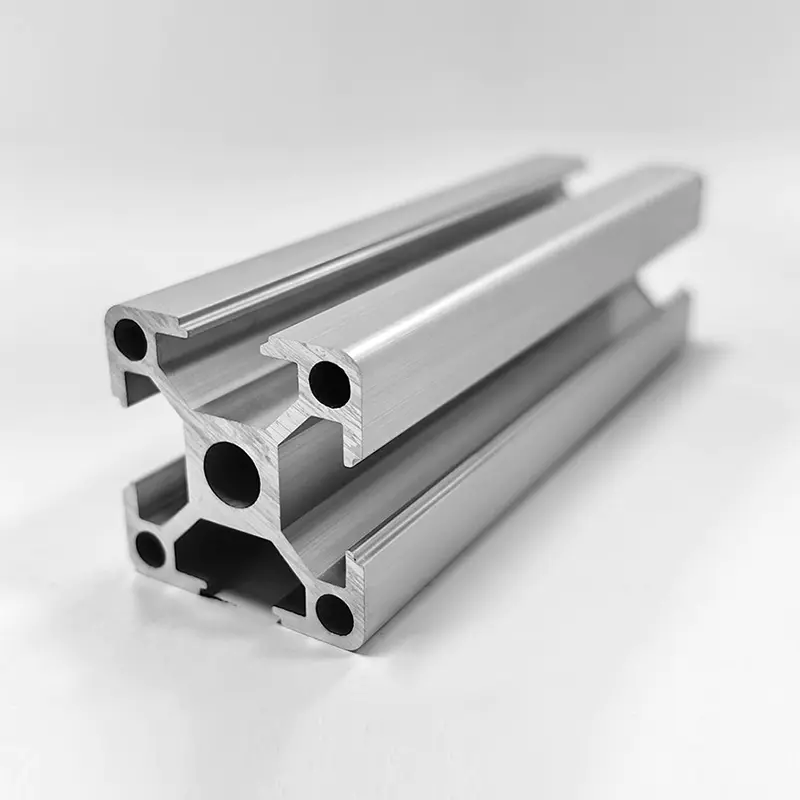
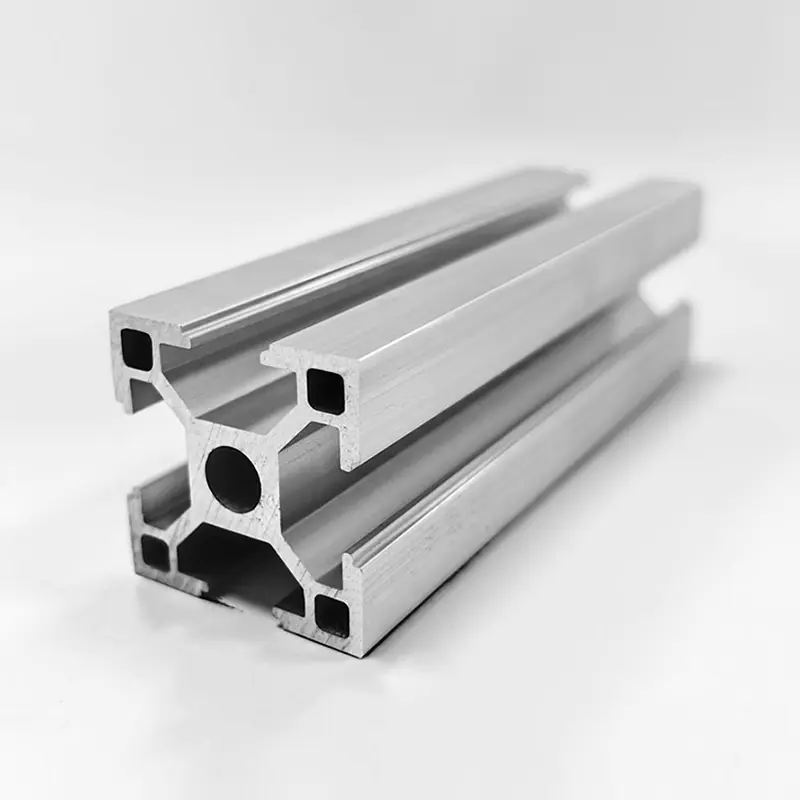
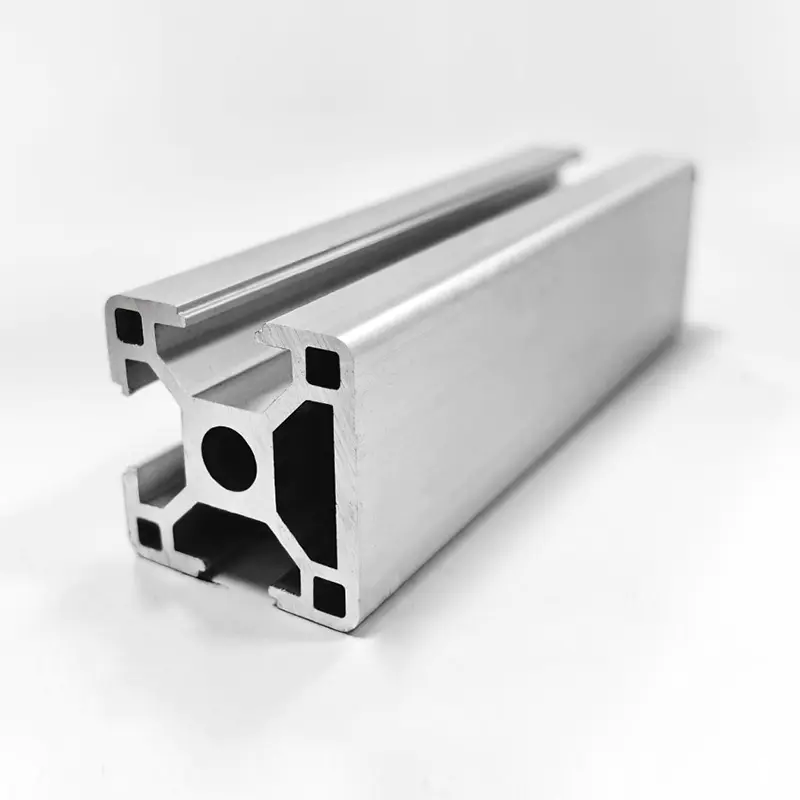
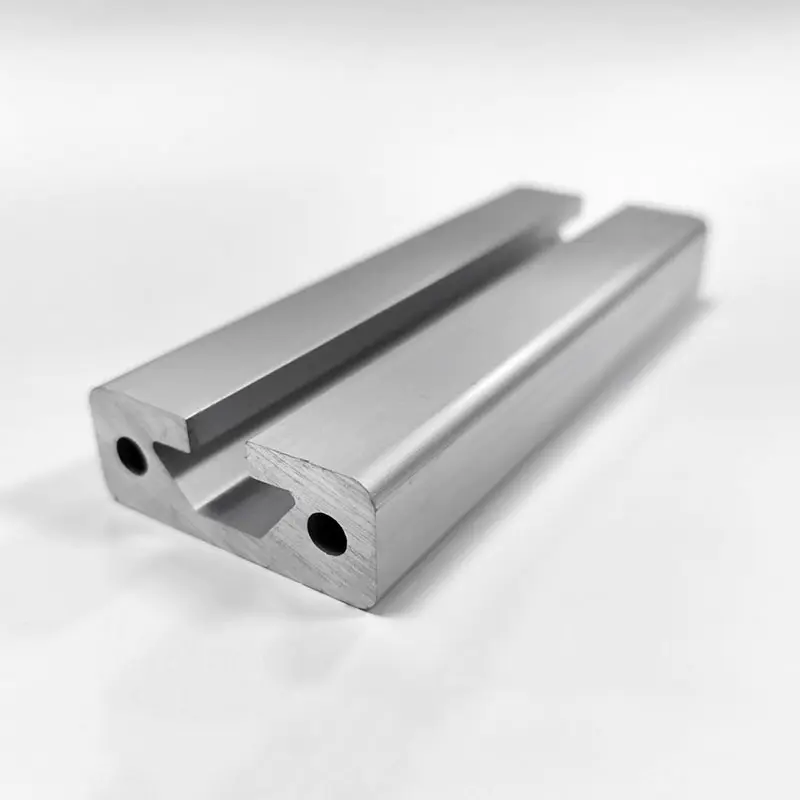
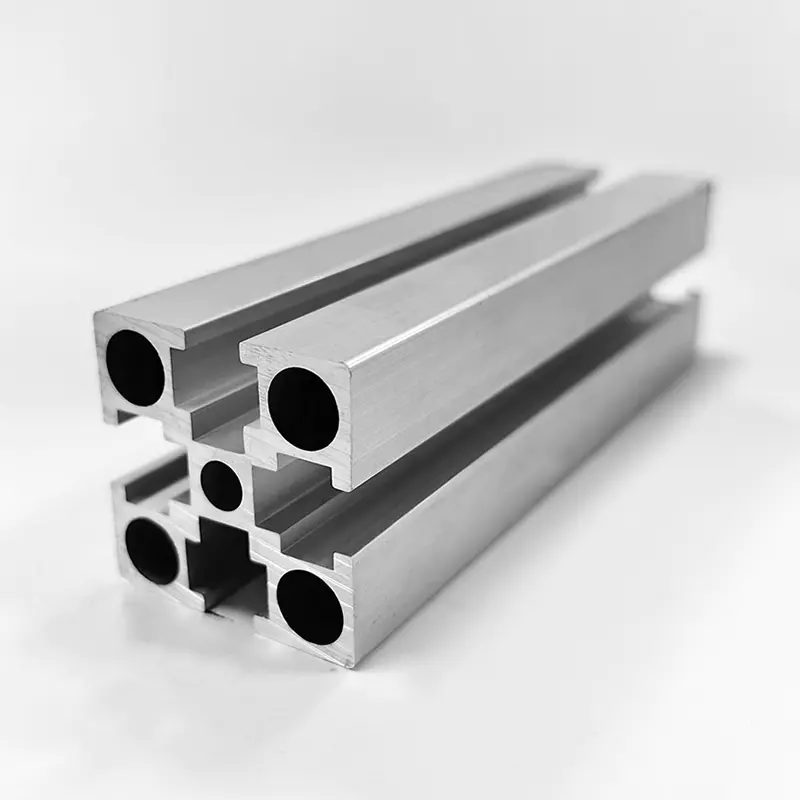
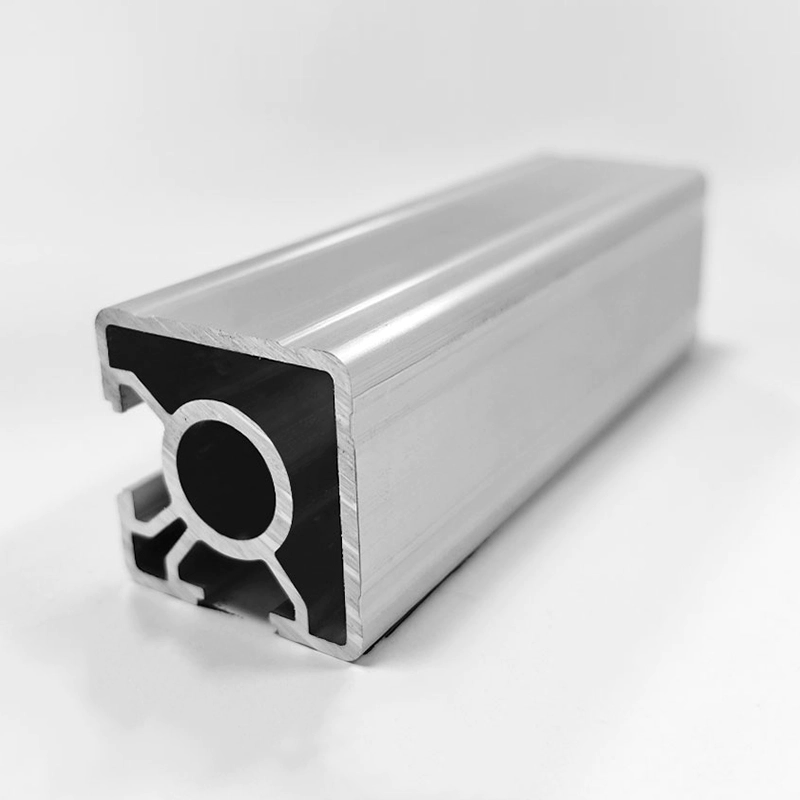
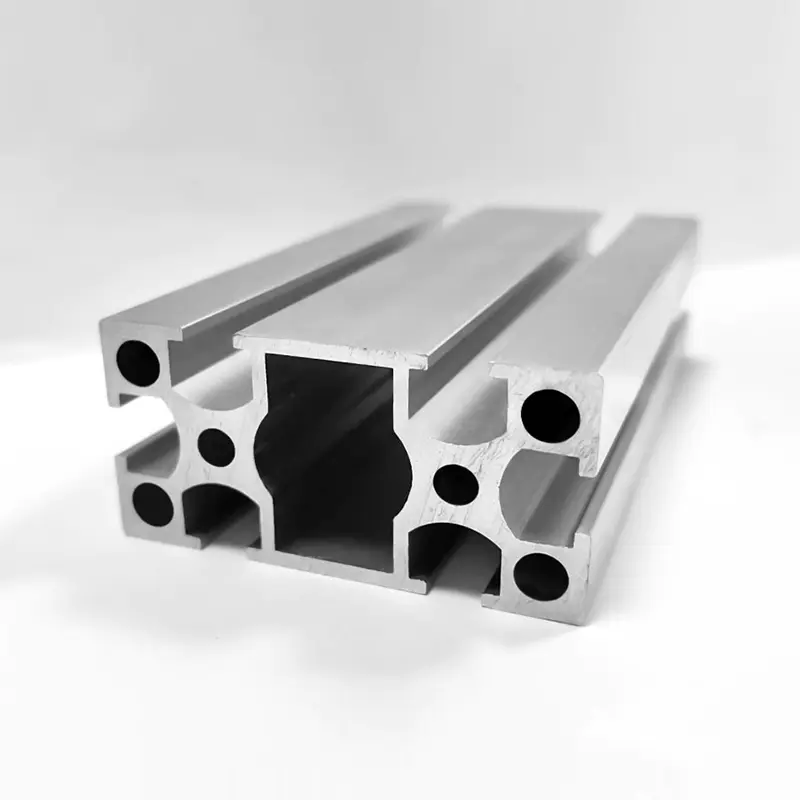
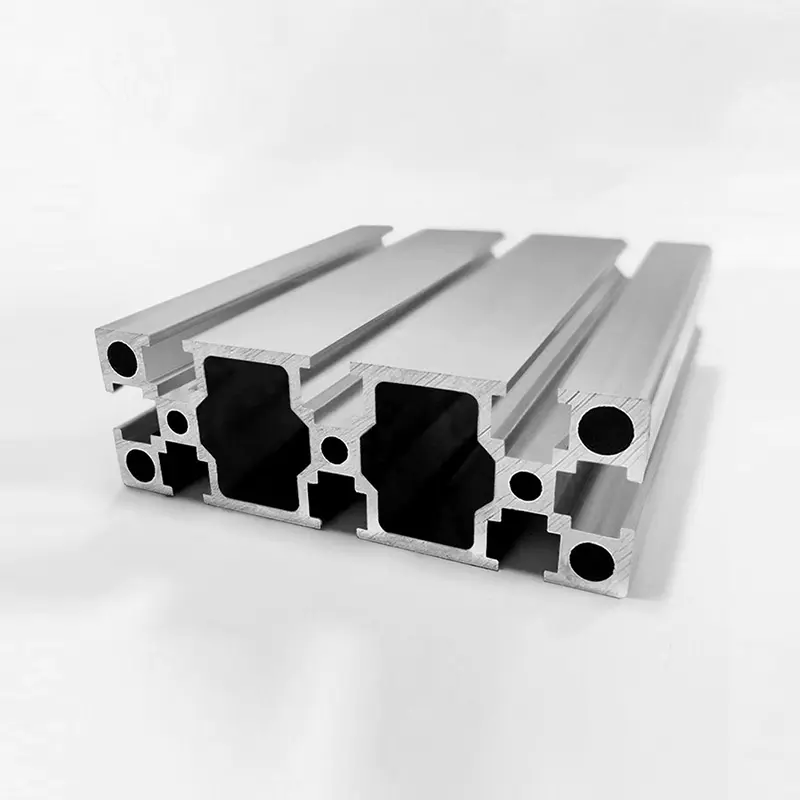
Profile ng High Strength Alloy 6061-T6
Extruded mula sa 6061-T6 aluminum na may pinahusay na kapal ng pader at na-optimize na panloob na ribbing. Idinisenyo para sa mga istrukturang balangkas, mga naka-automate na base ng kagamitan, at mga sistema ng suporta sa mabigat na karga. Ang mga precision tolerance ay nakakatugon sa ASTM B221, na may ganap na in-house na CNC machining at surface finishing.
Mga Pangunahing Kalamangan
Pinagsamang chain ng produksyon
Disenyo ng amag, extrusion, CNC machining (3‑axis & 5‑axis), anodizing, powder coating, at assembly — lahat in-house sa tatlong manufacturing base. Binabawasan ang lead time at tinitiyak ang buong traceability.
Mataas na lakas ng haluang metal
Ang kinokontrol na Mg (0.8–1.2%) at Si (0.4–0.8%) na nilalaman ay naghahatid ng pare-parehong mekanikal na katangian. Ang T6 temper ay nagbibigay ng balanse ng lakas, pagkaporma, at paglaban sa kaagnasan.
Katumpakan at katatagan
Straightness ≤ 0.5 mm/m, twist ≤ 0.3 mm/m. Mga custom na haba na may ±0.2 mm cutting tolerance. Angkop para sa high-precision na pagpupulong na may mga bahagi ng isinangkot.
Pang-ibabaw na engineering
Degreased at passivated bago matapos. Anodic coating hanggang 25 μm (Class AA25) bawat MIL-A-8625. Available ang powder coating sa mga kulay na RAL na may pare-parehong kapal ng pelikula.
Mga Detalye ng Produkto
| Parameter | Halaga / Saklaw |
|---|---|
| Haluang metal / init ng ulo | 6061-T6 |
| Kapal ng pader | 2.5 – 6.0 mm (nakadepende sa serye) |
| Mga karaniwang haba | 6.0 m / 6.5 m (available ang custom cut) |
| Lakas ng makunat (Rm) | ≥ 310 MPa |
| Lakas ng ani (Rp0.2) | ≥ 276 MPa |
| Pagpahaba (A50) | ≥ 10 % |
| Katigasan (HBW) | ≥ 95 |
| Pang-ibabaw na tapusin | Mill, malinaw/itim na anodized, pinahiran ng pulbos (RAL) |
| Pagpaparaya sa tuwid | ≤ 0.5 mm/m |
| Twist tolerance | ≤ 0.3 mm/m |
Mga Patlang ng Application
Kagamitang pang-industriya
- Mga frame ng makina at suporta sa conveyor
- Mga base ng vibration-damping
- Gantri at mga istruktura ng portal
Automation at robotics
- Mga robot workstation at end-effector mount
- Linear guide rails at actuator bracket
- Pagbabantay sa kaligtasan at pag-frame ng enclosure
Imprastraktura at enerhiya
- Mga sistema ng pag-mount ng solar panel
- Heavy-duty racking at shelving
- Mga custom na enclosure para sa mga de-koryenteng cabinet
Mga Alituntunin sa Pagproseso at Pagpupulong
- Inirerekomendang tapping torque para sa M8 thread: 18–22 N·m. Gumamit ng mga thread-forming screws para sa blind hole para mabawasan ang stress concentration.
- Para sa anodized surface, gumamit ng mga neutral na pH cleaner (6–8). Iwasan ang acidic o alkaline na mga ahente na maaaring magpapahina sa patong.
- Welding: gumamit ng ER4043 o ER5356 filler wire. Kinakailangan ang post-weld heat treatment (PWHT) upang maibalik ang mga katangian ng T6.
- Pinakamataas na tuluy-tuloy na temperatura ng pagpapatakbo: 150 °C. Ang pagbabawas ng lakas ay nangyayari sa itaas ng threshold na ito.
- Imbakan: panatilihing tuyo at takpan ang mga profile. Iwasan ang direktang pakikipag-ugnay sa magkakaibang mga metal (tanso, hubad na bakal) upang maiwasan ang galvanic corrosion.
Mga Madalas Itanong
Sa ilalim ng simpleng suportadong span na 2.0 m na may pare-parehong pagkarga, ang 100×100×5 mm na profile (section modulus 22.4 cm³) ay sumusuporta sa humigit-kumulang 1800 kg sa lakas ng ani (276 MPa). Para sa mga point load sa mid-span, bawasan ang kapasidad ng 50%. Palaging kumunsulta sa mga kalkulasyon ng engineering para sa iyong partikular na configuration.
Oo. Ang Huishuo ay nagpapatakbo ng 3‑axis at 5‑axis CNC machining center para sa pagbabarena, pag-tap, paggiling, at pag-counterboring. Nag-aalok din kami ng pagputol ng profile sa eksaktong haba na may ±0.2 mm tolerance. Magsumite ng 2D/3D na mga guhit para sa pagsusuri sa proseso.
Mill finish ships sa loob ng 7–10 araw. Ang anodizing (malinaw/itim) ay nagdaragdag ng 3-5 araw; powder coating (anumang RAL) ay nagdaragdag ng 5-7 araw. Ang lahat ng mga pang-ibabaw na linya ng paggamot ay in-house, na binabawasan ang mga pagkaantala sa outsourcing. Minimum na dami ng order para sa mga custom na kulay: 500 kg.
Gumamit ng anti-seize lubricant (batay sa nikel o batay sa tanso) sa mga thread, o tukuyin ang mga fastener na pinahiran ng PTFE. Para sa mga anodized na profile, lagyan ng dry‑film lubricant ang mga ibabaw ng isinangkot upang mabawasan ang friction at maiwasan ang paglilipat ng aluminyo.