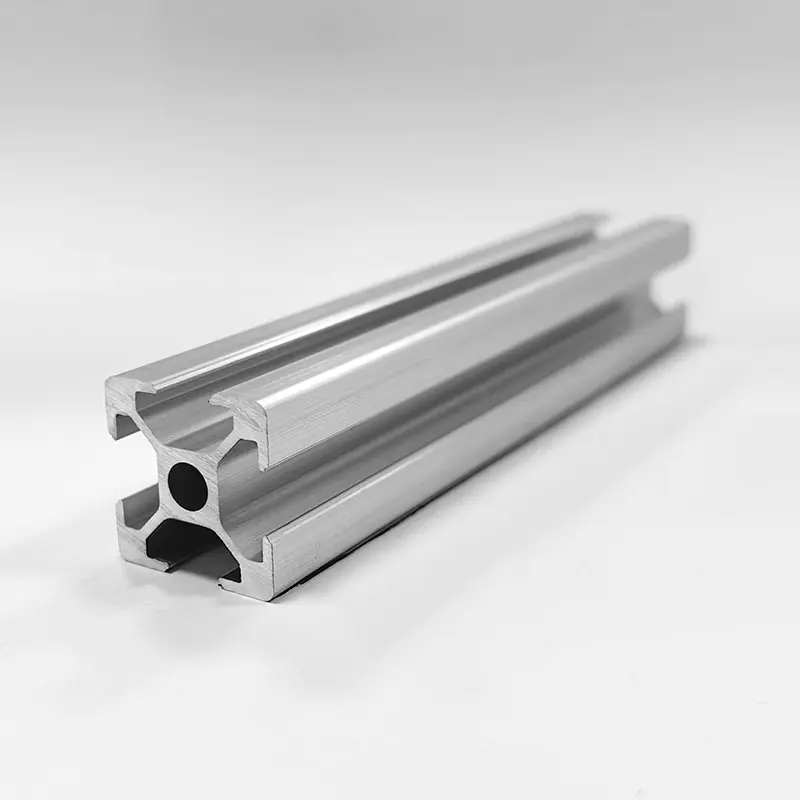
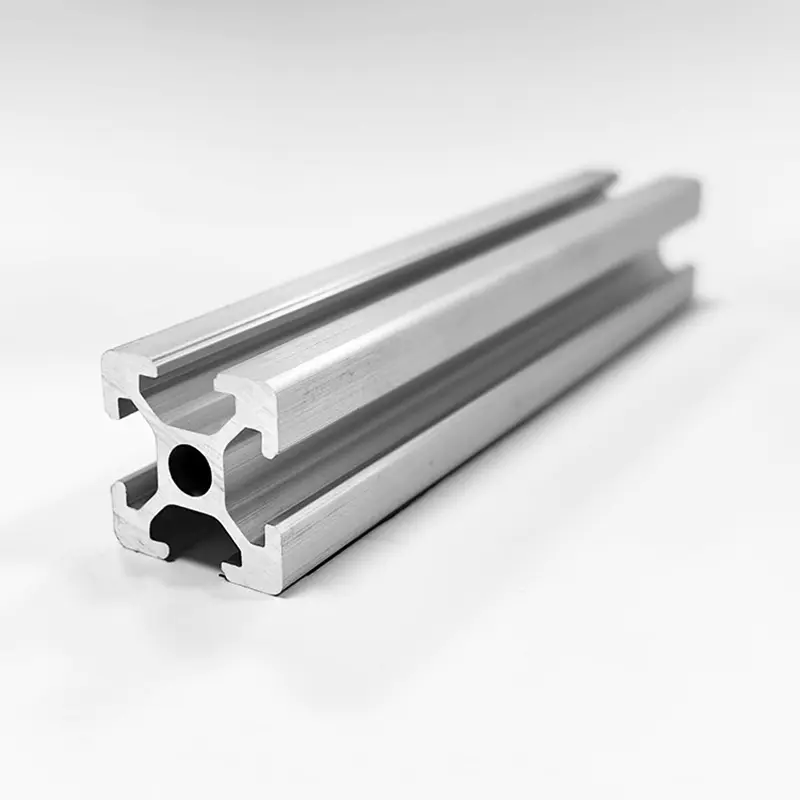
1. Panimula sa Aluminum Extrusion Profile
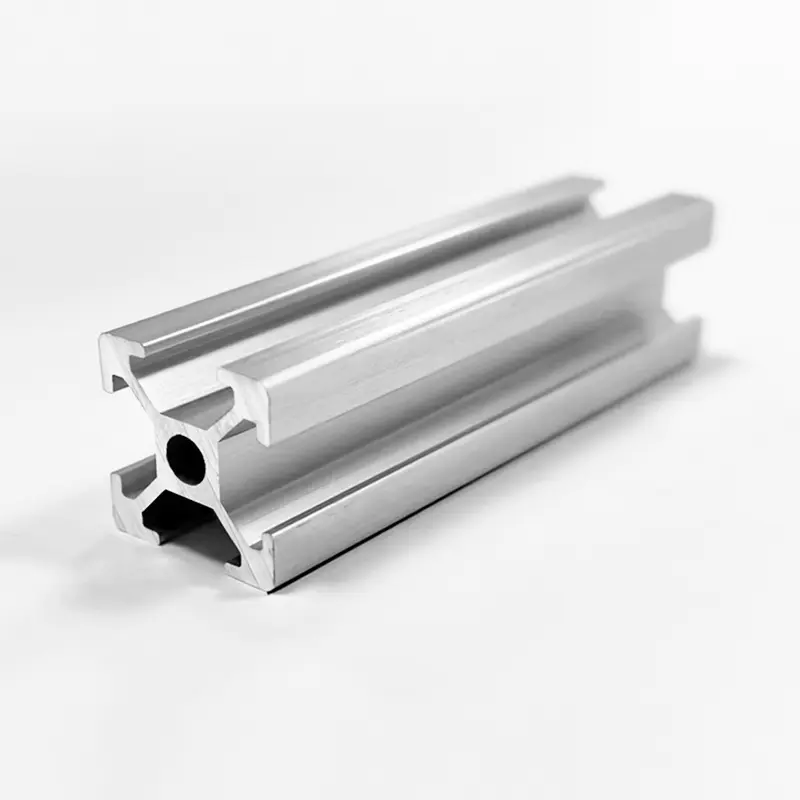
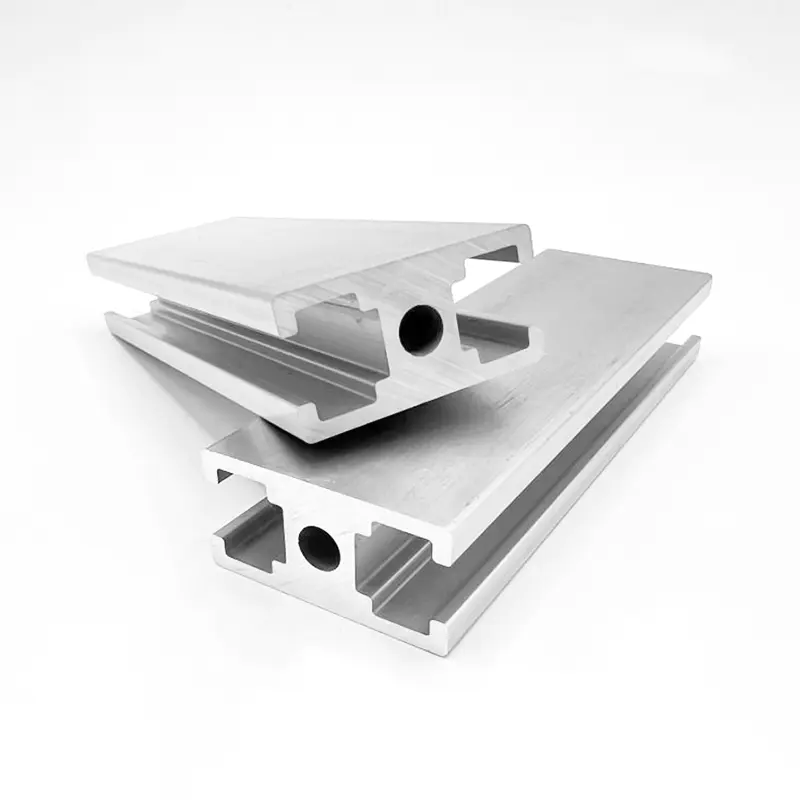
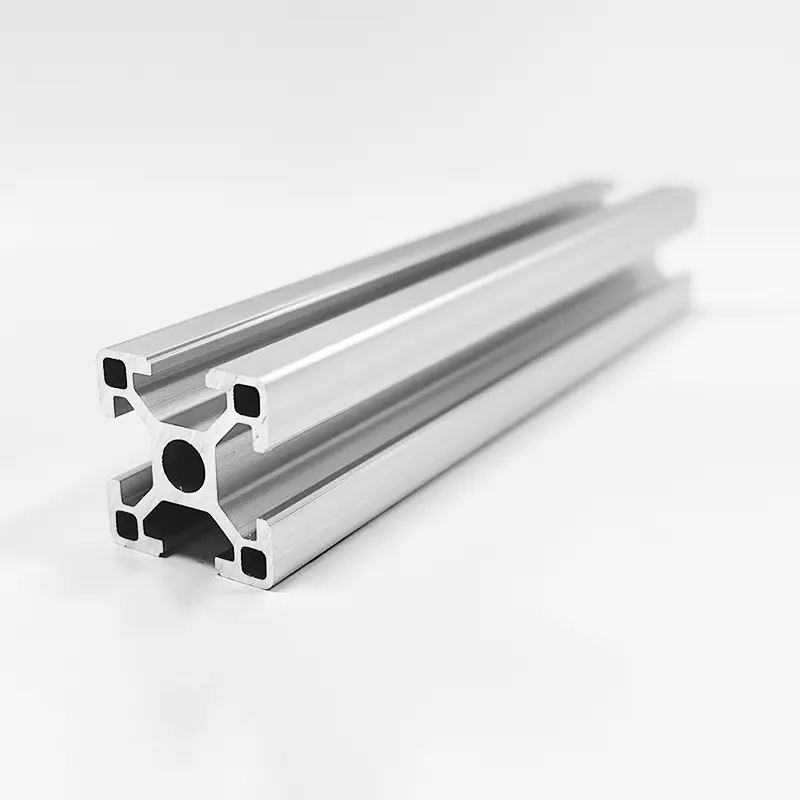
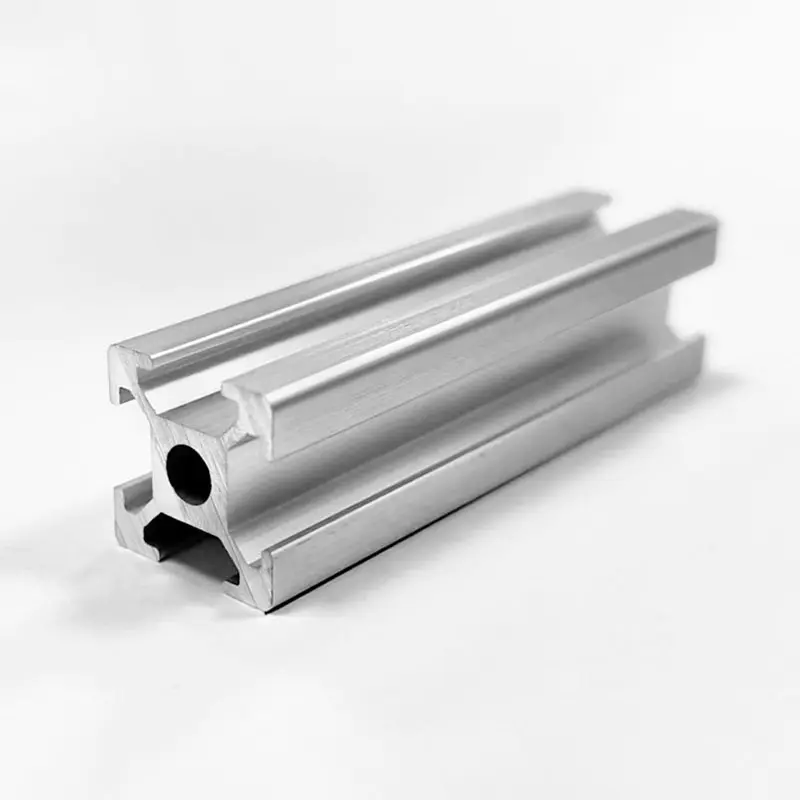
Ang mga profile ng aluminyo na extrusion ay naging pangunahing bahagi sa modernong engineering, construction, automotive, renewable energy, at industrial automation. Ang proseso ng extrusion ay nagsasangkot ng pagpilit ng pinainit na aluminum alloy na mga billet sa pamamagitan ng isang hugis na bakal na mamatay sa ilalim ng matinding haydroliko na presyon. Ang prosesong ito ay nagbubunga ng tuluy-tuloy na mga profile ng haba na may kumplikado, pare-parehong mga cross-section na pinagsasama ang magaan na katangian na may tibay ng istruktura.
Para sa mga internasyonal na mamimili, mga inhinyero sa istruktura, at mga tagagawa ng orihinal na kagamitan, ang pagpili ng tamang profile ng extrusion ng aluminyo ay nangangailangan ng pagsusuri ng ilang kritikal na salik. Ang mga katangian ng materyal ay idinidikta ng komposisyon ng haluang metal, init ng paggamot sa init, cross-sectional geometry, at mga paraan ng pagtatapos sa ibabaw. Ang pagpili sa maling grade ng alloy o pagtatalaga ng temper ay maaaring humantong sa napaaga na mekanikal na pagkabigo, aesthetic degradation, mas mataas na gastos sa pagmamanupaktura, o hindi kinakailangang mga hamon sa pagpupulong.
Ang komprehensibong teknikal na gabay na ito ay naghahatid ng malalim na paghahambing na pagsusuri ng pangunahing arkitektura at istrukturang aluminyo na haluang metal, partikular na tumutuon sa 6061, 6063, at 6005A. Pinaghihiwa-hiwalay nito ang mga kemikal na komposisyon, lakas ng makina, mga estado ng temper, pagganap ng paggamot sa ibabaw, at mga pagpapaubaya sa disenyo upang matulungan ang mga procurement team at mga inhinyero na piliin ang pinakamainam na profile ng extrusion para sa kanilang mga partikular na kinakailangan sa aplikasyon.
2. Komposisyon ng Kemikal at Metalurhiya: 6061 vs. 6063 vs. 6005A
Ang pagganap ng isang aluminum extrusion profile ay nakaugat sa kemikal na komposisyon nito. Karaniwang nabibilang ang mga karaniwang extruded na profile sa 6xxx series na aluminyo na haluang metal, na nagtatampok ng magnesium at silicon bilang kanilang mga pangunahing elemento ng alloying. Ang mga elementong ito ay bumubuo ng magnesium silicide (Mg2Si), isang compound na nagbibigay ng alloy na heat-treatable at tumutugon sa precipitation hardening.
2.1 Mga Limitasyon sa Komposisyon ng Kemikal (ASTM B221 Standard)
Tinutukoy ng eksaktong balanse ng magnesium, silicon, copper, chromium, at iron ang pag-uugali sa pagpoproseso, bilis ng pag-extrusion, pagkaporma, at lakas pagkatapos ng pagtanda ng bawat grade ng alloy.
| Haluang grado | Silicon (Si) | Bakal (Fe) | Copper (Cu) | Manganese (Mn) | Magnesium (Mg) | Chromium (Cr) | Sink (Zn) | Titanium (Ti) | Aluminyo (Al) |
| 6061 | 0.40 - 0.80% | Max 0.70% | 0.15 - 0.40% | Max 0.15% | 0.80 - 1.20% | 0.04 - 0.35% | Max 0.25% | Max 0.15% | Balanse |
| 6063 | 0.20 - 0.60% | Max na 0.35% | Max 0.10% | Max 0.10% | 0.45 - 0.90% | Max 0.10% | Max 0.10% | Max 0.10% | Balanse |
| 6005A | 0.50 - 0.90% | Max na 0.35% | Max 0.30% | 0.09 - 0.50% | 0.40 - 0.70% | 0.10 - 0.30% | Max 0.20% | Max 0.10% | Balanse |
2.2 Mga Pagkakaibang Metalurhiko at Pagkilala sa Alloy
- 6061 Aluminum Alloy : Kadalasang tinutukoy bilang structural aluminum, ang 6061 ay naglalaman ng mas mataas na antas ng magnesium at silicon kasama ng sinasadyang pagdaragdag ng tanso (0.15 hanggang 0.40 porsiyento) at chromium (0.04 hanggang 0.35 porsiyento). Pinahuhusay ng tanso ang sukdulang lakas at katigasan, habang ang chromium ay pinipino ang istraktura ng butil at kinokontrol ang recrystallization sa panahon ng heat treatment. Gayunpaman, ang mas mataas na nilalaman ng haluang metal ay nagpapataas ng stress ng daloy sa panahon ng extrusion, na naglilimita sa bilis ng extrusion at binabawasan ang maximum na pagiging kumplikado ng seksyon.
- 6063 Aluminum Alloy : Malawakang kinikilala bilang architectural aluminum, ang 6063 ay nagtatampok ng mas mababang antas ng magnesium at silicon at malapit sa zero na tansong nilalaman. Ang malinis na formulation na ito ay nagreresulta sa mababang deformation resistance sa panahon ng extrusion, na nagbibigay-daan para sa makinis na extrusion sa pamamagitan ng kumplikadong multi-void dies. Nagbubunga din ito ng manipis na kapal ng pader at higit na kinis sa ibabaw, na ginagawa itong mas gustong haluang metal para sa anodizing.
- 6005A Aluminum Alloy : Nakaposisyon na intermediate sa pagitan ng 6061 at 6063, isinasama ng 6005A ang kontroladong nilalaman ng manganese at chromium upang palakasin ang lakas at tibay nang hindi sinasakripisyo ang extrudability. Nag-aalok ito ng higit na paglaban sa baluktot at lakas ng epekto kumpara sa 6063 habang pinapanatili ang mas mahusay na bilis ng extrusion kaysa sa 6061.
3. Mga Katangiang Mekanikal at Paghahambing ng Kapasidad sa Pagdala ng Pagkarga
Ang mga inhinyero ay dapat pumili ng mga aluminyo na haluang metal batay sa mga partikular na pamantayan sa pagkarga ng makina, tulad ng lakas ng ani sa ilalim ng pag-igting, ultimong lakas ng makunat, pagpahaba, at katigasan ng ibabaw.
3.1 Mechanical Property Matrix para sa Karaniwang Extrusion Tempers
Ang mekanikal na pag-uugali ay makabuluhang nag-iiba depende sa komposisyon ng haluang metal at inilapat na proseso ng paggamot sa init.
| Parameter ng Ari-arian | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Structural Steel (Sanggunian) |
| Ultimate Tensile Strength (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| Lakas ng Yield (0.2% Offset, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| Pagpahaba sa Break (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| Brinell Hardness (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| Hangganan ng Pagkapagod (MPa) | 60 | 69 | 96 | 85 | 180 |
| Modulus of Elasticity (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Densidad (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
3.2 Pagsusuri ng Structural Load: 6061 vs. 6063
- Yield at Tensile Pagganap : Ang 6061-T6 ay nagpapakita ng humigit-kumulang 30 hanggang 40 porsiyentong mas mataas na lakas ng ani at pinakahuling tensile strength kaysa sa 6063-T6. Para sa mga structural frame, heavy equipment mounting, automotive chassis subframes, at load-bearing trusses, 6061-T6 ay nagbibigay-daan sa mga designer na bawasan ang kapal ng profile wall habang pinapanatili ang mga safety margin.
- Deflection at Elastic Modulus : Parehong 6061 at 6063 ay nagtataglay ng magkaparehong modulus ng elasticity na humigit-kumulang 68.9 Gigapascals. Nangangahulugan ito na sa ilalim ng purong elastic bending na kondisyon kung saan ang stress ay hindi lalampas sa yield limit, ang mga profile na gawa sa 6061 at 6063 na may parehong cross-sectional geometry ay magpapalihis ng eksaktong parehong halaga. Ang mataas na lakas ay hindi nagpapataas ng higpit; Ang katigasan ay ganap na pinamamahalaan ng cross-sectional moment of inertia (I-value) at disenyo ng geometry.
- Paglaban sa Pagkapagod : Ang 6061-T6 ay nagbibigay ng lakas ng pagkapagod na 96 Megapascals kumpara sa 69 Megapascals para sa 6063-T6. Para sa mga bahaging sumasailalim sa dynamic na cyclical loading, cyclic vibration, o paulit-ulit na structural impact, ang 6061-T6 ay nag-aalok ng mas mahabang buhay laban sa micro-cracking at fatigue failure.
4. Heat Treatment at Temper Designations (T4, T5, T6)
Nakukuha ng mga aluminum extrusion profile ang malaking bahagi ng kanilang huling lakas mula sa pagtigas ng ulan, na kilala rin bilang artipisyal na pagtanda. Ang pag-unawa sa mga pagtatalaga ng temper ay kritikal kapag nagbabasa ng mga drawing ng engineering at nag-order ng mga hilaw na extrusions.
4.1 Pagpapaliwanag ng Karaniwang Extrusion Tempers
- T4 Temper (Solution Heat Treated at Naturally Aged) : Ang aluminum profile ay solusyon na pinainit sa matataas na temperatura, pinapatay, at pinapayagang tumanda nang natural sa temperatura ng nakapaligid na silid hanggang sa isang matatag na kondisyon. Ang mga profile ng T4 ay nagpapanatili ng mahusay na cold formability, ductility, at bendability, na ginagawang angkop ang mga ito para sa post-extrusion cold bending, stretching, o malubhang mga operasyon sa pagbuo.
- T5 Temper (Pinalamig mula sa Mataas na Temperatura at Artipisyal na Edad) : Ang profile ay lumalabas sa extrusion die sa mga temperatura na mas mataas sa threshold ng solusyon (sa paligid ng 500 degrees Celsius), sumasailalim sa mabilis na paglamig ng hangin o water mist quenching mismo sa press run-out table, at pagkatapos ay inilalagay sa isang artipisyal na tumatandang oven (karaniwang 175 hanggang 195 degrees Celsius sa loob ng 4 hanggang 8 oras). Pinaliit ng T5 temper ang thermal distortion at panloob na natitirang stress, na ginagawa itong perpekto para sa manipis na pader na mga hugis ng arkitektura, mga frame ng pinto, at mga profile ng kurtina sa dingding kung saan ang dimensional na katatagan ay pinakamahalaga.
- T6 Temper (Solution Heat Treated at Artipisyal na Pagtanda) : Ang mga profile ay sumasailalim sa intensive forced water quenching kaagad pagkatapos lumabas sa extrusion press o muling pinainit sa isang off-line solution furnace, mabilis na pinapatay sa tubig, at pagkatapos ay artipisyal na natanda sa isang heating oven. Nakakamit ng T6 temper ang maximum precipitation hardening ng Mg2Si phase, na nagbubunga ng maximum tensile strength, tigas, at wear resistance.
4.2 Comparative Matrix ng Mga Katangian ng Temper
| Estado ng Temper | Proseso ng Pagsusubo | Artipisyal na Pagtanda | Antas ng Lakas | Dimensional Stability | Pagganap ng Cold Bending |
| T4 | Mabilis na Tubig / Fan | Wala (Natural na Edad) | Katamtaman | Katamtaman | Magaling |
| T5 | Sapilitang Hangin / Ulap | Oo (Standard Oven) | Katamtaman-Mataas | Magaling | Patas |
| T6 | Matinding Pawi ng Tubig | Oo (Extended Oven) | Pinakamataas | Mabuti sa Patas | Limitado |
5. Surface Finishing at Coating Technologies
Ang mga extruded na aluminum profile ay natural na nagkakaroon ng manipis na passive aluminum oxide film (5 hanggang 10 nanometer ang kapal) kapag nalantad sa oxygen. Gayunpaman, ang mga pang-industriya, dagat, arkitektura, at pandekorasyon na kapaligiran ay nangangailangan ng mga engineered surface treatment para mapahusay ang corrosion resistance, wear resistance, color uniformity, at electrical insulation.
5.1 Anodizing (Electrochemical Oxidation)
Ang anodizing ay isang proseso ng electrochemical conversion na nagpapalapot sa natural na aluminum oxide coating sa isang integrated, hard, porous na anodic layer. Ang profile ay nakalubog bilang anode sa isang sulfuric acid electrolyte bath habang inilalapat ang direktang electric current.
- Kapal ng Layer : Ang karaniwang architectural anodizing ay umaabot mula 10 hanggang 15 microns para sa panloob/ banayad na panlabas na paggamit, at 20 hanggang 25 microns para sa marine o heavy industrial atmospheric exposure (Qulanod Class 20/25).
- Pangkulay : Ang porous oxide film ay maaaring kulayan sa pamamagitan ng electrolytic dyeing gamit ang mga metal salt (gaya ng lata o cobalt) upang makagawa ng champagne, bronze, dark bronze, at black shades, o sa pamamagitan ng organic dye bath immersion.
- Kaangkupan ng haluang metal : 6063 ay ang nangungunang haluang metal para sa anodizing dahil sa mababang bakal at tanso na nilalaman nito, na gumagawa ng isang makinang, malinaw, pare-parehong hitsura ng metal. Sa kabaligtaran, ang 6061 ay nag-anodize sa isang bahagyang mas madilim, kulay-abo na kulay dahil sa mga particle ng copper at chromium constituent.
5.2 Electrostatic Powder Coating
Ang powder coating ay kinabibilangan ng pag-spray ng electrostatically charged dry thermosetting polymer powder sa isang lubusang pretreated na aluminum extrusion profile. Ang profile ay pagkatapos ay inihurnong sa isang curing oven sa 180 hanggang 200 degrees Celsius, natutunaw at i-cross-link ang pulbos sa isang tuluy-tuloy na proteksiyon na layer.
- Kapal ng Patong : Ang karaniwang kapal ng dry film ay nasa pagitan ng 60 at 120 microns.
- Mga pamantayan : Ang mga high-performance na architectural coatings ay sumusunod sa mga detalye ng AAMA 2603, AAMA 2604, o AAMA 2605 (Qualicoat Class 1, 2, o 3).
- Mga kalamangan : Walang limitasyong kakayahang magamit ng kulay (RAL color matching palette), iba't ibang mga pagpipilian sa ningning (matte, satin, high gloss), textured finishes, mahusay na impact resistance, at pag-aalis ng mga organic na solvent emissions (VOC-free).
5.3 Electrohoretic Coating (E-Coating)
Pinagsasama ng Electrophoresis ang anodizing sa pangalawang electro-deposited water-soluble resin topcoat. Pagkatapos ng karaniwang anodizing, ang wet profile ay ibinaon sa isang acrylic o epoxy coating tank sa ilalim ng direktang electrical current, na nagdedeposito ng unipormeng polymer film sa loob at sa ibabaw ng anodic pores bago ang heat curing.
- Mga katangian : Ang kapal ng pinagsamang layer ay karaniwang 15 hanggang 25 microns. Naghahatid ito ng mataas na kinis sa ibabaw, napakalinaw na kinang ng metal, mataas na tigas (hanggang sa 3H hanggang 4H na tigas ng lapis), at napakahusay na paglaban sa chemical at salt spray kumpara sa karaniwang anodizing.
5.4 PVDF (Polyvinylidene Fluoride) Liquid Coating
Ang PVDF liquid paint system, na karaniwang tinutukoy sa ilalim ng mga trade name gaya ng Kynar 500 o Hylar 5000, ay gumagamit ng fluoropolymer resin technology na hinaluan ng matibay na ceramic pigments. Inilapat bilang isang multi-coat system (primer, color coat, at opsyonal na clear topcoat), ang PVDF coatings ay nag-aalok ng mataas na pagtutol sa atmospheric degradation.
- Performance : Nakakatugon sa pamantayan sa pagganap ng AAMA 2605. Ito ay nagpapakita ng higit na paglaban sa ultraviolet radiation, chalking, color fading, acid rain, at marine salt spray.
- Pangunahing Aplikasyon : Matataas na pader ng arkitektura na kurtina, mga monumental na gusali, at mga pasilidad na pang-industriya sa baybayin na nakalantad sa masamang kondisyon ng panahon.
5.5 Surface Treatment Technical Specification Matrix
| Paraan ng Paggamot | Karaniwang Kapal | Paglaban sa Kaagnasan (Salt Spray test) | UV at Color Stability | Gasgas at Tigas | Pangunahing Alloy Preference |
| I-clear ang Anodize | 10 - 25 microns | Magaling (1,000 hours) | Natitirang | Napakataas (8-9 Mohs) | 6063 (Pinakamahusay na kalinawan) |
| Powder Coating | 60 - 120 microns | Napakahusay (1,000 - 3,000 oras) | Mabuti sa Outstanding | Katamtaman to High | 6063, 6061, 6005A |
| Electrophoresis | 15 - 25 microns | Superior (2,000 oras) | Magaling | Mataas (3H - 4H) | 6063 |
| Patong ng PVDF | 30 - 45 microns | Pambihira (4,000 oras) | Pinakamataas / Unmatched | Katamtaman | 6063, 6061, 6005A |
6. Mga Extrusion Tolerance, Mga Panuntunan sa Disenyo, at Die Engineering
Ang pagdidisenyo ng mahusay na aluminum extrusion profile ay nangangailangan ng pag-unawa sa geometry ng profile, pamamahagi ng kapal ng pader, simetriko na balanse sa timbang, at mga pagpapaubaya sa pagmamanupaktura. Binabawasan ng wastong disenyo ang pagkasuot ng die, pinipigilan ang pagbaluktot ng daloy ng materyal, at pinapaliit ang mga gastos sa produksyon.
6.1 Mga Pamantayan sa Dimensional Tolerance
Ang internasyonal na produksyon ng mga aluminum extrusions ay sumusunod sa standardized dimensional tolerances na itinakda ng mga organisasyon tulad ng ASTM (American Society for Testing and Materials) at EN (European Committee for Standardization).
- ASTM B221 / ANSI H35.2 : Pinamamahalaan ang mga dimensional tolerance para sa extruded aluminum solid, semi-hollow, at hollow na mga profile sa North America.
- EN 755-9 at EN 12020-2 : Tinutukoy ang mga karaniwang pagpapahintulot sa katumpakan para sa European architectural at engineering extrusions. Ang EN 12020-2 ay partikular na nalalapat sa mataas na katumpakan na mga structural profile na nangangailangan ng mahigpit na mga tolerance.
6.2 Pangunahing Mga Prinsipyo sa Disenyo ng Extrusion
- Unipormeng Kapal ng Pader : Ang mga biglaang paglipat sa pagitan ng makapal at manipis na mga seksyon ay nagdudulot ng hindi pantay na bilis ng paglamig sa panahon ng pagpilit. Mabilis na lumamig ang mga manipis na seksyon at mas mabilis na kumukuha, na nagreresulta sa pag-iwas ng profile, mga marka ng lababo sa mga panlabas na nakikitang ibabaw, at panloob na natitirang stress. Dapat isama ng mga transition zone ang unti-unting radii sa halip na mga hakbang na pagbabago.
- Symmetric Die Flow : Ang mga cross-sectional na hugis ay dapat na kasing simetriko hangga't maaari kumpara sa patayo at pahalang na mga centerline. Ang mga asymmetric na hugis ay nagdudulot ng hindi pantay na bilis ng daloy ng materyal sa pamamagitan ng bakal na lupa, na humahantong sa pag-twist at pagyuko ng profile.
- Corner Radii : Iwasan ang matalim na 90-degree na panloob at panlabas na sulok. Ang pagsasama ng pinakamababang radius na 0.5 hanggang 1.0 millimeter sa mga panloob na sulok ay binabawasan ang mga konsentrasyon ng stress sa parehong extrusion die steel at ang natapos na profile ng aluminyo.
- Limitasyon ng Ratio ng Dila : Ang ratio ng dila ay tumutukoy sa lapad ng isang bukas na channel na may kaugnayan sa lalim nito. Ang malalalim at makitid na mga channel ay nagpapataas ng puwersa sa bakal na dila, na nagpapataas ng panganib ng pagkasira. Ang mga ratio ng dila sa pangkalahatan ay dapat na panatilihing mas mababa sa 3:1 para sa mga karaniwang extrusions, kahit na ang mga ratio na hanggang 5:1 ay maaaring makamit gamit ang mga espesyal na die tool steel.
7. Mga Fabrication, CNC Machining, at Assembly Technique
Karamihan sa mga pang-industriya na profile ng aluminyo ay nangangailangan ng post-extrusion fabrication, kabilang ang pagputol sa katumpakan na haba, pagbabarena, paggiling, pag-tap, pagyuko, at pagsali bago i-install sa mga huling pagtitipon.
7.1 Mga Katangian ng Precision CNC Machining
- Machinability ng 6061-T6 : Ang mataas na structural hardness (95 HBW) ay nagbibigay-daan sa mataas na bilis ng CNC milling, pagliko, at pagbabarena. Malinis na masira ang mga chips mula sa gilid ng cutting tool, na pumipigil sa pagbuo ng built-up na gilid at gumagawa ng mga superior machined surface finishes.
- Machinability ng 6063-T5/T6 : Ang mas mababang tigas (60 hanggang 75 HBW) ay ginagawang mas madaling kapitan ang 6063 sa gummy chips na maaaring sumunod sa mga tool sa pagputol kung ang bilis ng pagputol, mga rate ng feed, at pagpapadulas ng paglamig ay hindi maayos na nakontrol. Ang high-speed single-flute o two-flute aluminum-geometry end mill na may mga pinakintab na flute ay inirerekomenda para sa machining 6063.
7.2 Mga Teknolohiya ng Pagsasama at Welding
Maaaring pagsamahin ang mga aluminyo na extrusions gamit ang mga mechanical fasteners, structural adhesive bonding, o thermal welding na pamamaraan.
- Gas Tungsten Arc Welding (GTAW / TIG) at Gas Metal Arc Welding (GMAW / MIG) : Ang 6061 at 6063 ay mga haluang maaaring gamutin sa init. Sa panahon ng hinang, ang localized heat input ay lumilikha ng Heat-Affected Zone (HAZ) na katabi ng weld bead. Ang HAZ ay nakakaranas ng localized annealing, na binabawasan ang mekanikal na lakas sa zone na iyon ng humigit-kumulang 30 hanggang 50 porsiyento kumpara sa mga halaga ng parent na metal. Dapat isaalang-alang ng mga istrukturang kalkulasyon ang pagbabawas ng lakas na ito, o dapat ilapat ang post-weld solution na heat treatment at pagtanda. Kasama sa mga inirerekomendang filler alloy ang 4043 (Al-Si) para sa mga pangkalahatang aplikasyon o 5356 (Al-Mg) para sa mas mataas na joint ductility at post-weld anodizing color match.
- Friction Stir Welding (FSW) : Ang friction stir welding ay isang solid-state joining technique na gumagamit ng rotating tool upang makabuo ng frictional heat, plasticly joining aluminum profiles nang hindi natutunaw ang materyal. Iniiwasan ng FSW ang mainit na pag-crack, porosity, at matinding pagbaba ng lakas ng HAZ, na ginagawa itong perpekto para sa pagsali sa malalawak na extruded panel assemblies sa mga railcar, battery tray, at marine deck.
8. Technical Selection Matrix ayon sa Aplikasyon sa Industriya
Upang tulungan ang mga inhinyero ng disenyo at mga tagapamahala ng pagbili sa pagpili ng pinakamainam na kumbinasyon ng haluang metal, init ng ulo, at tapusin, ang matrix sa ibaba ay nagha-highlight ng mga inirerekomendang detalye ng profile para sa mga pangunahing sektor ng industriya.
| Sektor ng Application | Partikular na Aplikasyon | Inirerekomenda ang Alloy at Temper | Pangunahing Pagtatapos sa Ibabaw | Key Engineering Driver |
| Arkitektural na Gusali | Mga frame ng bintana, pinto, dingding ng kurtina, harap ng tindahan | 6063-T5 / 6063-T6 | Anodized (15-25um) / Powder Coating / PVDF | Superior aesthetics, kumplikadong hollow geometry, corrosion resistance |
| Solar at Renewable Energy | Solar panel mounting frames, tracker rails | 6005A-T6 / 6061-T6 | Maaliwalas na Anodized (10-15um) | Mataas na ratio ng lakas-sa-timbang, resistensya ng pag-load ng hangin, mabilis na pagpupulong ng field |
| Automotive at EV | Baterya enclosure frame, crash beam, roof rail | 6061-T6 / 6005A-T6 | Conversion na Walang Chromate / E-Coating | Epekto sa pagsipsip ng enerhiya, mataas na yield strength, weldability |
| Industrial Automation | T-slot modular framing, conveyor guide, robotic gantries | 6063-T6 / 6061-T6 | Clear Anodized | Tiyak na dimensional tolerances, ibabaw scratch resistance, structural rigidity |
| Electronics at HVAC | Mga LED heat sink, inverter enclosure, heat exchanger | 6063-T5 | Anodized / Electrophoresis | Mataas na thermal conductivity (1200 W/m K), fine thin-fin extrudability |
| Transportasyon at Marine | Mga sahig sa katawan ng trak, mga gangway ng bangka, mga panloob na frame ng tren | 6061-T6 / 6005A-T6 | Marine-Grade Powder Coating / Anodized | Corrosion resistance sa chloride environment, dynamic na fatigue strength |
Mga Madalas Itanong
FAQ 1: Ano ang pangunahing pagkakaiba sa pagitan ng 6061 at 6063 aluminum extrusion profile?
Ang pangunahing pagkakaiba ay nakasalalay sa komposisyon ng kemikal, lakas, at pagganap ng pagtatapos sa ibabaw. Ang 6061 ay naglalaman ng mas mataas na antas ng magnesium at silicon, kasama ng idinagdag na tanso at chromium. Dahil dito, ang 6061-T6 ay humigit-kumulang 30 hanggang 40 porsiyentong mas malakas kaysa sa 6063-T6, na ginagawa itong perpekto para sa mabigat na load-bearing structural applications. Sa kabaligtaran, ang 6063 ay may mas malinis na komposisyon na may mababang nilalaman ng tanso, na nag-aalok ng pambihirang extrudability sa kumplikado o manipis na pader na mga hugis at gumagawa ng superyor na anodized surface finish para sa mga aplikasyon sa arkitektura.
FAQ 2: Bakit mas gusto ang 6063 alloy kaysa sa 6061 para sa anodized architectural profiles?
Ang 6063 aluminyo ay naglalaman ng halos walang tanso at mababang nilalaman ng bakal, na nagbibigay-daan dito upang bumuo ng isang lubos na pare-pareho, malinaw, maliwanag na anodic oxide film kapag electrolytically naproseso. Ang 6061 ay naglalaman ng tanso (0.15 hanggang 0.40 porsiyento) at chromium, na bumubuo ng mga micro-constituent phase particle na nagkakalat ng liwanag, na nagreresulta sa bahagyang mas madilim, kulay-abo, o may batik-batik na hitsura pagkatapos ng anodizing. Para sa mga visual na bahagi ng arkitektura, ang 6063 ay nagbibigay ng superior surface consistency at color brilliance.
FAQ 3: Paano nakakaapekto ang pagtatalaga ng temper sa pagganap ng isang aluminum profile?
Ang mga pagtatalaga ng init ay nagpapahiwatig ng paggamot sa init at mekanikal na pagproseso na inilapat sa profile ng aluminyo. Halimbawa, ang T4 temper ay nag-aalok ng katamtamang lakas na may mataas na ductility, na ginagawa itong angkop para sa mga profile na nangangailangan ng post-extrusion cold bending. Ang T5 temper ay ginawa ng air quenching sa extrusion press na sinusundan ng artipisyal na pagtanda, na naghahatid ng mahusay na lakas at dimensional na katatagan na may kaunting thermal distortion. Kasama sa T6 temper ang agresibong water quenching at extended artificial aging, na nakakamit ng maximum tensile strength at tigas para sa load-bearing structures.
FAQ 4: Maaari bang palitan ng aluminum extrusion profiles ang structural steel sa load-bearing frames?
Oo, ang mga aluminyo na extrusions ay maaaring palitan ang structural steel sa maraming load-bearing applications, na nag-aalok ng pagbabawas ng timbang na humigit-kumulang 60 porsyento. Bagama't ang aluminyo ay may humigit-kumulang isang-katlo ng density at elastic modulus ng bakal (68.9 GPa vs 200 GPa), ang mga inhinyero ng istruktura ay maaaring magbayad para sa mas mababang higpit sa pamamagitan ng pagtaas ng lalim ng cross-sectional ng profile at pag-optimize ng moment ng inertia ng seksyon. Nagbibigay din ang aluminyo ng natural na resistensya sa kaagnasan, na binabawasan ang mga pangmatagalang gastos sa pagpapanatili na nauugnay sa proteksyon ng kalawang ng bakal.
FAQ 5: Ano ang nagiging sanhi ng warpage o pag-twist sa extruded aluminum profiles habang gumagawa?
Ang warpage at twisting ay karaniwang nagreresulta mula sa hindi pantay na bilis ng daloy ng metal sa pamamagitan ng extrusion die land, hindi pare-parehong paglamig sa mga asymmetric na cross-section habang lumalabas ang profile sa die, o hindi pantay na pag-alis ng stress sa panahon ng stretching. Ang pagdidisenyo ng mga profile na may pare-parehong kapal ng pader, balanseng cross-sectional symmetry, at tamang transition radii ay nakakatulong na matiyak ang pantay na daloy ng materyal at pare-parehong paglamig, na nagpapanatili ng mahigpit na dimensional straightness tolerances.
Mga Sanggunian at Pamantayan sa Industriya
- ASTM B221 / B221M : Standard Specification para sa Aluminum at Aluminum-Alloy Extruded Bar, Rod, Wire, Profile, at Tubes. ASTM International, West Conshohocken, PA.
- EN 755 (Mga Bahagi 1-9) : Aluminum at Aluminum Alloys - Extruded Rod/Bar, Tube at Profile. European Committee for Standardization (CEN), Brussels.
- EN 12020 (Mga Bahagi 1-2) : Aluminum at Aluminum Alloys - Extruded Precision Profile sa Alloys EN AW-6060 at EN AW-6063. European Committee for Standardization (CEN), Brussels.
- Ang Aluminum Association : Mga Pamantayan at Data ng Aluminum (ASD) , Washington, D.C.
- AAMA 2605 : Kusang-loob na Pagtutukoy, Mga Kinakailangan sa Pagganap at Mga Pamamaraan sa Pagsubok para sa Superior Performing Organic Coatings sa Aluminum Extrusions at Mga Panel. Fenestration & Glazing Industry Alliance (FGIA).
- ASM International : ASM Handbook, Volume 2: Properties and Selection: Nonferrous Alloys at Special-Purpose Materials. ASM International, Materials Park, OH.