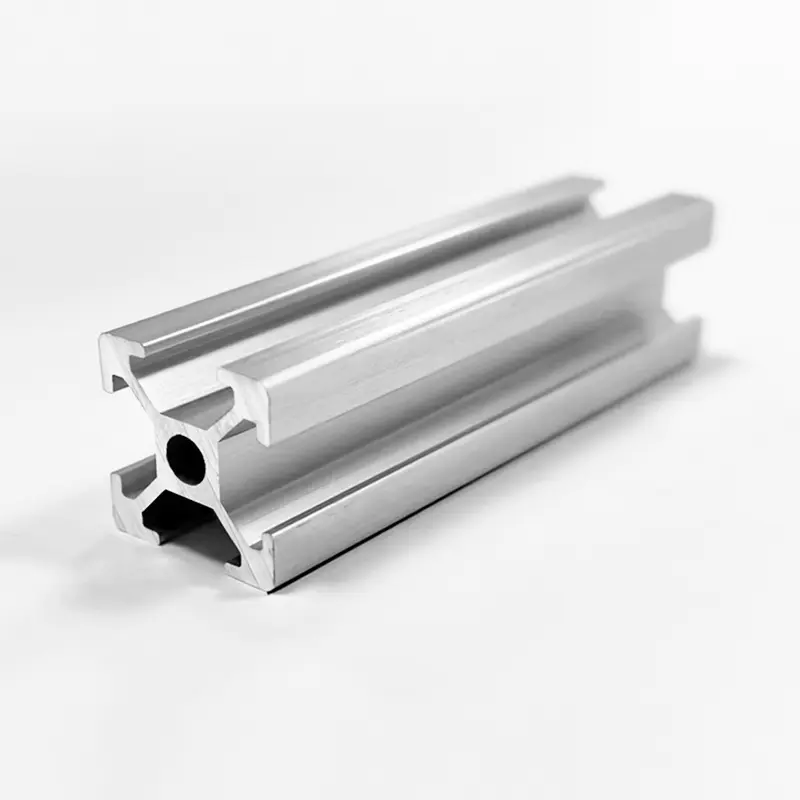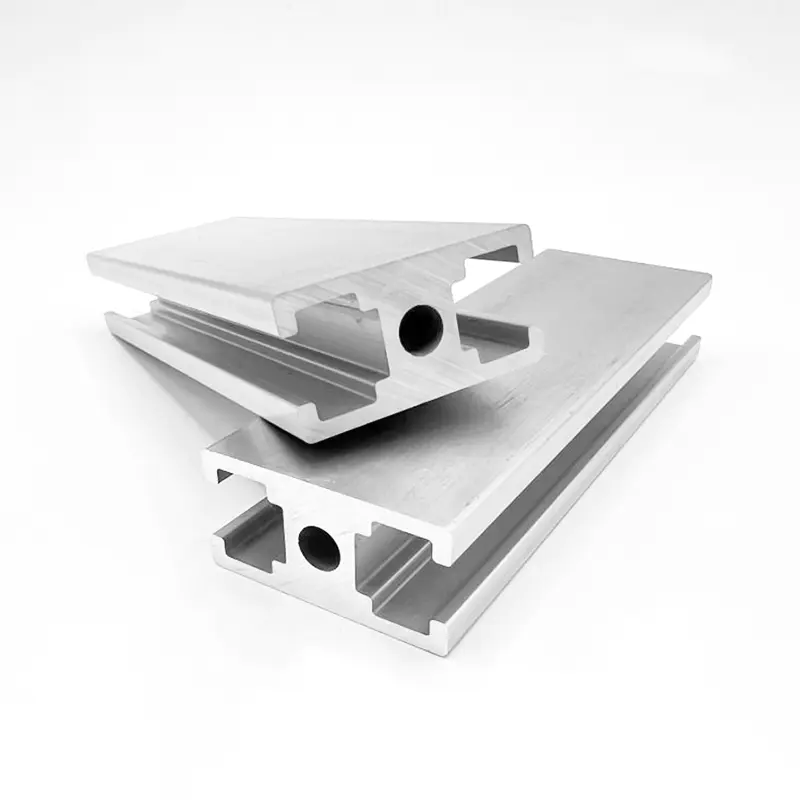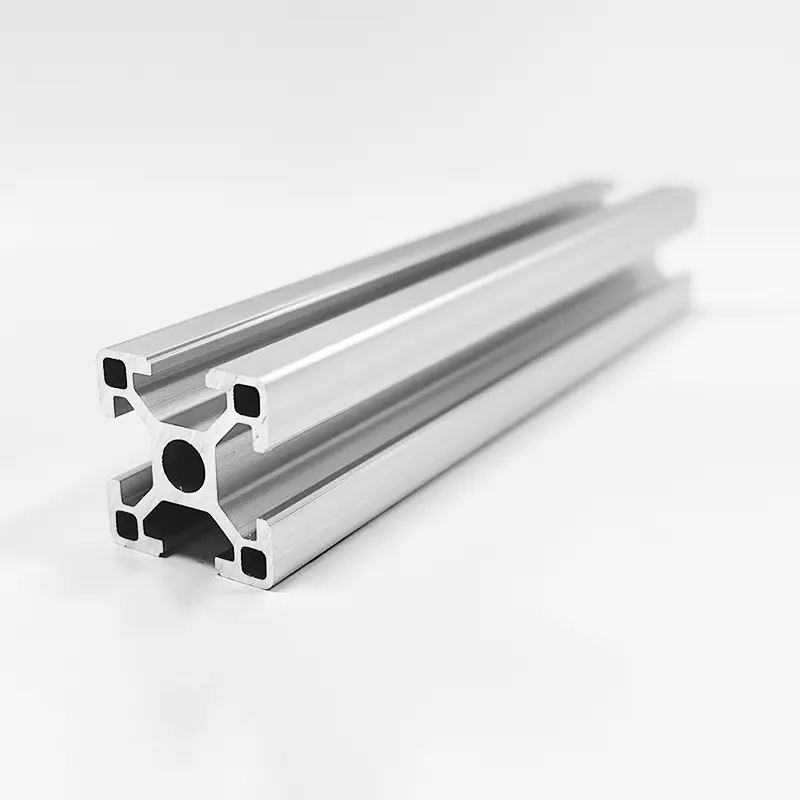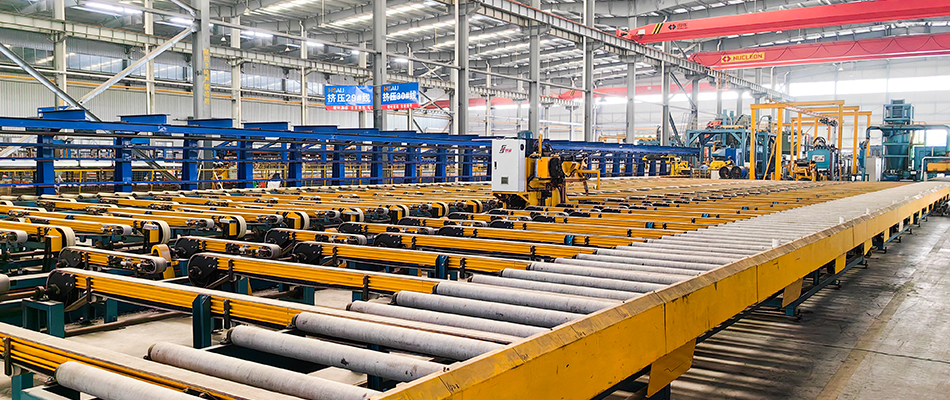
Ang aluminyo profile extrusion ay isang multi-stage, teknolohiya-intensive na proseso. Ang mga pangunahing hakbang ay ang mga sumusunod:
- Pretreatment ng raw material: Ang aluminum billet ay sumasailalim sa homogenization sa 480–520°C sa loob ng 4–8 na oras upang maalis ang paghihiwalay ng hangganan ng butil at matiyak ang pare-parehong daloy ng metal sa panahon ng extrusion.
- Pag-init: Ang billet ay pinainit sa plastic deformation temperature (450–500°C). Ang extrusion die ay pinainit din sa humigit-kumulang 480°C at binabad upang tumugma sa temperatura ng billet.
- Pagbubuo ng extrusion: Ang pinainit na billet ay pinipilit sa pamamagitan ng die opening sa ilalim ng mataas na presyon (15–50 MN) upang bumuo ng isang profile na may partikular na cross-section. Ang bilis ng pag-extrusion ay inaayos batay sa mga katangian ng haluang metal—halimbawa, ang 6063 aluminyo na haluang metal ay karaniwang na-extruded sa 20–30 m/min.
- Paglamig: Ang bagong extruded na profile ay agad na pinapatay online, lumalamig mula 500°C hanggang sa ibaba 200°C sa loob ng 60 segundo upang matiyak ang sapat na pag-ulan ng yugto ng pagpapalakas.
- Pag-stretching: Ang stretching rate na 0.5%–3% ay inilalapat gamit ang stretcher upang mapawi ang panloob na natitirang stress.
- Pagtanda: Ang mga nakaunat na profile ay inilalagay sa mga materyal na rack at inililipat sa aging furnace, kung saan ang mga ito ay hinahawakan sa 200°C sa loob ng 2 oras.
- Surface treatment: Depende sa mga kinakailangan, inilalapat ang mga surface treatment gaya ng anodizing, electrophoretic coating, o powder coating.
- Inspeksyon ng kalidad: Ang mga natapos na produkto ay sumasailalim sa komprehensibong inspeksyon, kabilang ang mga dimensional na pagsusuri at pagsubok sa mekanikal na ari-arian.