Kapag nagtanong ang isang tagabuo ng makina tungkol sa punto ng pagkatunaw ng aluminyo, kadalasan ay hindi nila pinaplano na matunaw ang anuman. Sinusuri nila ang isang weldment drawing, tinutukoy ang isang die-cast housing, o kinukumpirma na ang isang extruded profile frame ay maaaring umupo malapit sa isang heat source. Ang sagot ay simple: puro aluminyo natutunaw sa 660.32°C , o 933.47 K / 1220.58°F. Ang lahat ng higit sa halaga ay nakasalalay sa grado ng haluang metal, ang mga kondisyon ng pag-init, at ang prosesong ginagamit.
Ang bilang na iyon ay higit pa sa isang trivia na sagot: nagpapasya ito kung ang isang bahagi ay dapat na i-cast, i-extrude, i-welded, o i-machine, at ipinapaliwanag nito kung bakit naiiba ang pagkilos ng aluminyo sa bakal sa tindahan. Ang mga seksyon sa ibaba ay sumasaklaw sa reference na halaga, kung paano ito pinapalawak ng mga haluang metal sa isang hanay ng pagkatunaw, at kung paano ilapat ang impormasyong iyon sa totoong produksyon.
Ang natutunaw na punto ng aluminyo sa isang sulyap
Ang aluminyo ay may isa sa pinakamababang punto ng pagkatunaw sa mga karaniwang istrukturang metal. Ang tinatanggap na reference value para sa purong aluminyo ay:
- 660.32°C (degrees Celsius)
- 933.47 K (Kelvin)
- 1220.58°F (degrees Fahrenheit)
Ang halagang ito ay sinusukat sa aluminyo na may kadalisayan na humigit-kumulang 99.996%. Ito ay isang tunay na punto ng pagkatunaw sa termodinamikong kahulugan: sa 660.32°C ang solid at likidong mga bahagi ay umiiral sa equilibrium, at ang karagdagang init ay nagpapalit ng solidong aluminyo sa likido nang hindi binabago ang temperatura. Ang mga commercial-purity grade, cast alloys, at wrought alloys ay kumikilos nang iba dahil ang mga impurities at sinadyang pagdaragdag ay kumakalat sa paglipat sa isang hanay ng temperatura.
Bakit mahalaga ang melting point sa casting, welding, at extrusion
Halos bawat proseso ng paggawa ng aluminyo ay nakaposisyon na may kaugnayan sa punto ng pagkatunaw. Gumagana ang paghahagis sa itaas nito, gumagana ang extrusion sa ibaba nito, at lokal na tumatawid ang welding dito. Ang pag-alam kung saan nakaupo ang iyong proseso ay pumipigil sa mga pinakakaraniwang pagkabigo sa kalidad.
Paghahagis: nagtatrabaho sa likidong bahagi
Ang paghahagis ay ang tanging pangunahing proseso na ganap na tumatawid sa punto ng pagkatunaw. Ang mga die-casting alloy ay hinahawakan sa pagitan ng humigit-kumulang 680°C at 740°C hanggang sa metal ay may sapat na sobrang init upang punan ang manipis na mga seksyon ng amag bago magyelo. Sinasabi ng liquidus sa pandayan kung gaano karaming superheat ang magagamit; ang solidus ay nagsasabi sa kanila kapag ang paghahagis ay sapat na matatag upang i-eject. Ang gravity at sand casting ay sumusunod sa parehong pagkakaiba sa magkaibang temperatura.
Welding: lokal na pagtunaw na may praktikal na mga kahihinatnan
Pinapainit ng welding ang isang maliit na zone sa itaas ng punto ng pagkatunaw, ngunit ginagawa itong mas mahirap ng aluminyo kaysa sa iminumungkahi ng temperatura lamang. Ang bawat ibabaw ng aluminyo ay nagdadala ng manipis na layer ng oxide na natutunaw sa humigit-kumulang 2072°C, kaya nananatiling solid ang balat ng oxide habang ang base metal sa ibaba ay natunaw na. Iyon ang dahilan kung bakit umaasa ang TIG at MIG welding sa alternating current at oxide-cleaning action, at kung bakit ang mahinang paghahanda ay humahantong sa oxide inclusions at porosity. Ang aluminyo ay hindi rin nagbibigay ng visual na babala bago ito matunaw: hindi ito kumikinang na pula tulad ng bakal, kaya ang sobrang init na weld pool ay maaaring gumuho nang walang anumang malinaw na signal.
Extrusion: mainit na bumubuo sa ibaba ng punto ng pagkatunaw
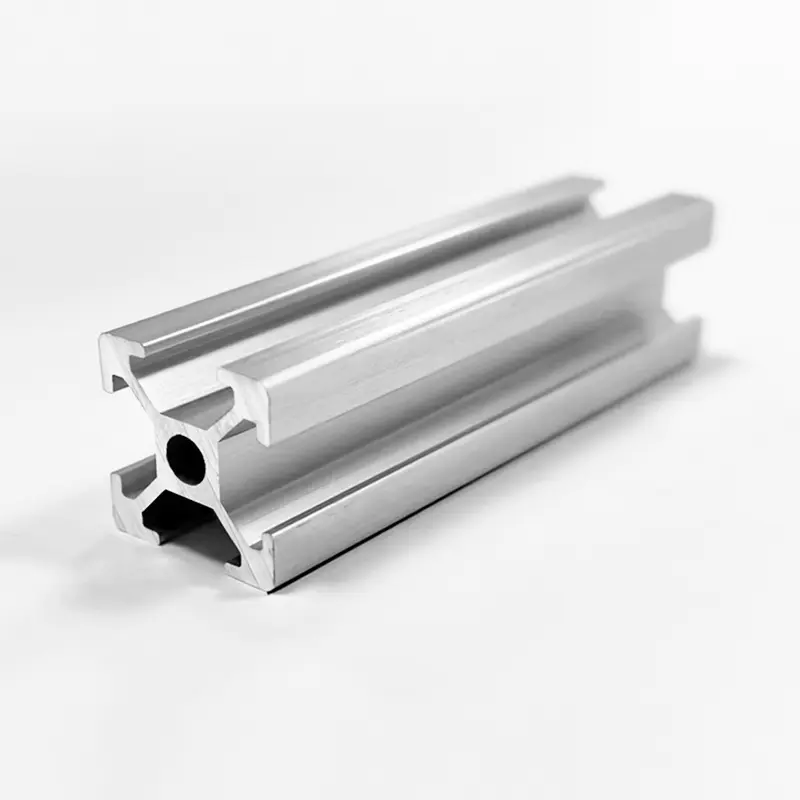
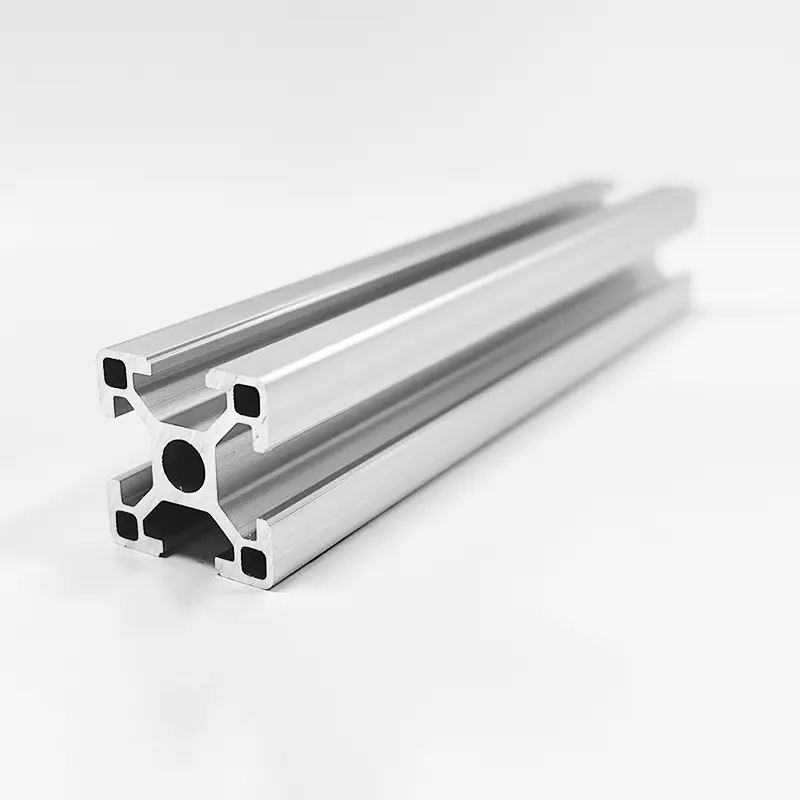
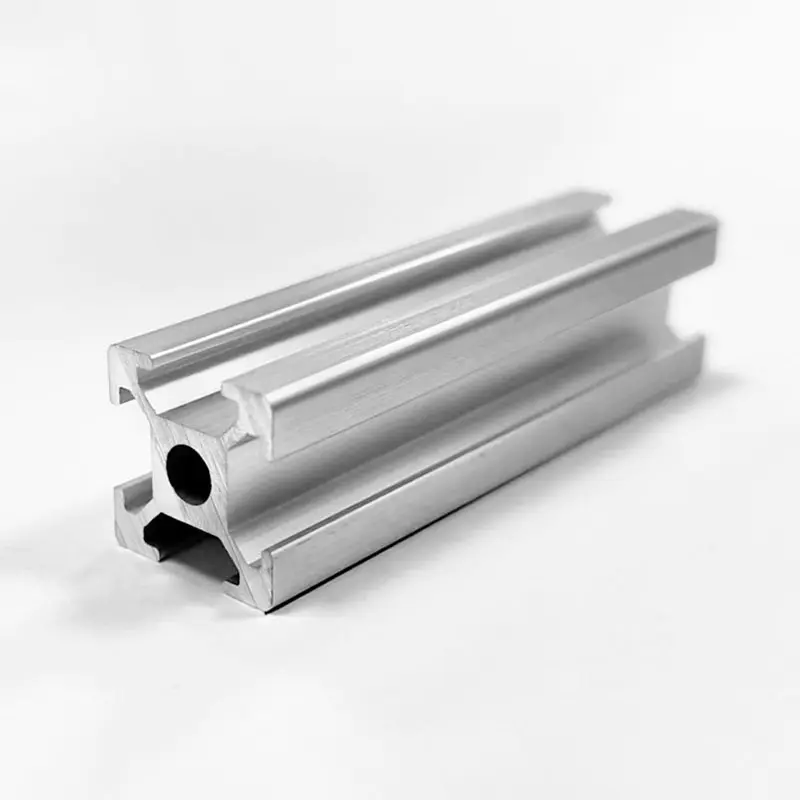
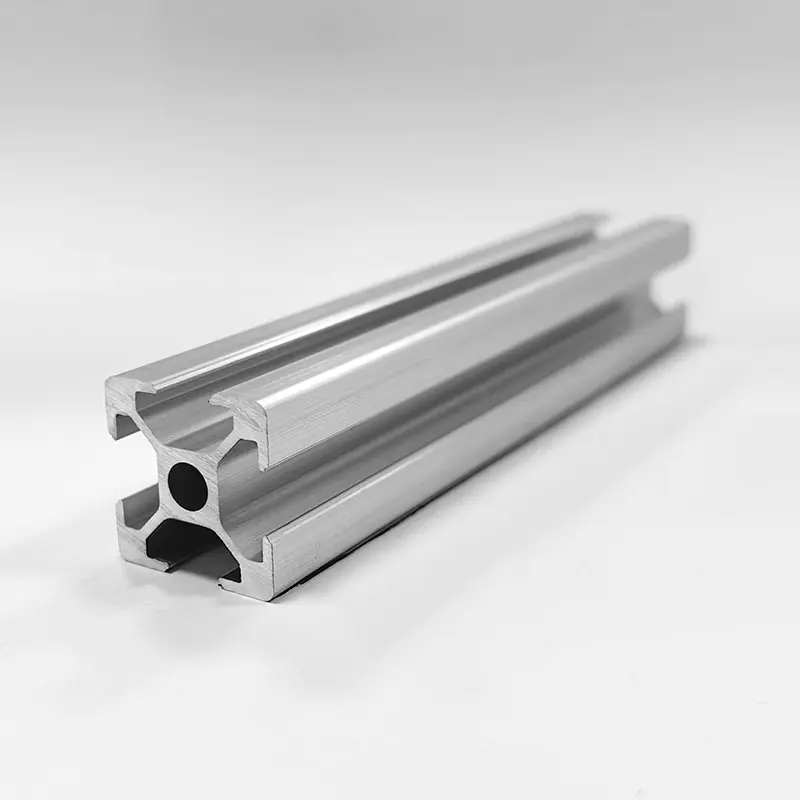
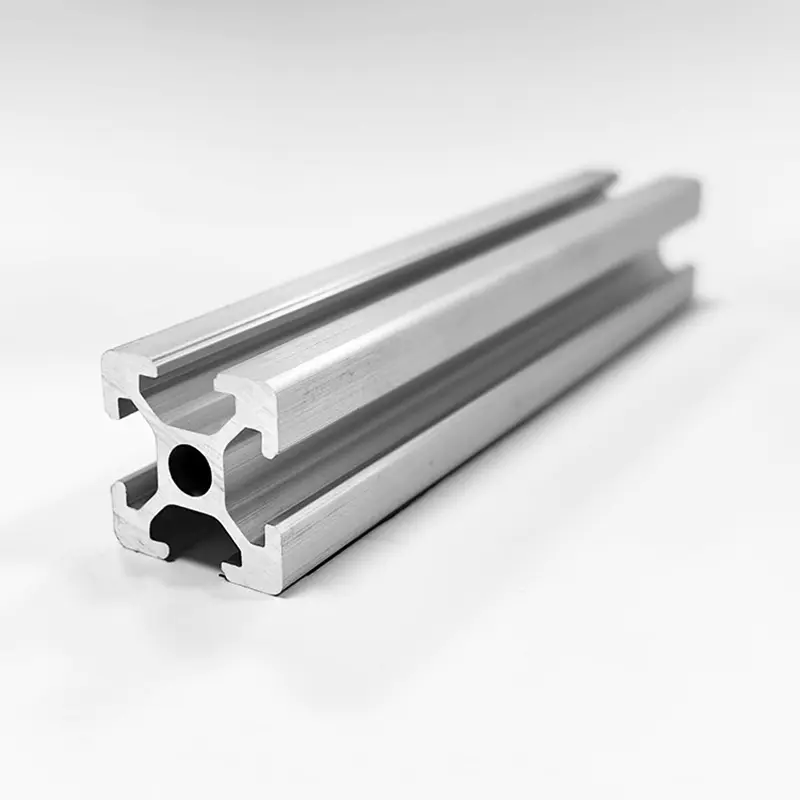
Ang pagpilit ay sadyang pinapanatili ang metal sa solidong estado. Ang mga billet ng 6xxx na haluang metal ay preheated sa humigit-kumulang 450-500°C, mas mababa sa solidus, kaya ang materyal ay nagiging malambot at plastik ngunit hindi natutunaw nang bahagya. Iyan ang nagbibigay-daan sa mga kumplikadong cross-section na maitulak sa isang die habang hawak ang mahigpit na pagpapahintulot. Bilang isang tagagawa ng pang-industriya na aluminyo extrusion profile , tinatrato namin ang temperatura ng billet bilang isa sa mga pinaka-kinokontrol na mga parameter sa press: masyadong malamig at ang profile luha, masyadong mainit at kalidad degrades, at sa solidus ang seksyon ay nagsisimula sa crack. Para sa mga karaniwang seksyon ng framing tulad ng aming 2020 series T-slot aluminum extrusion profile , pinapanatili ng matatag na preheat ang cross-section na tumpak mula sa unang metro hanggang sa huli.
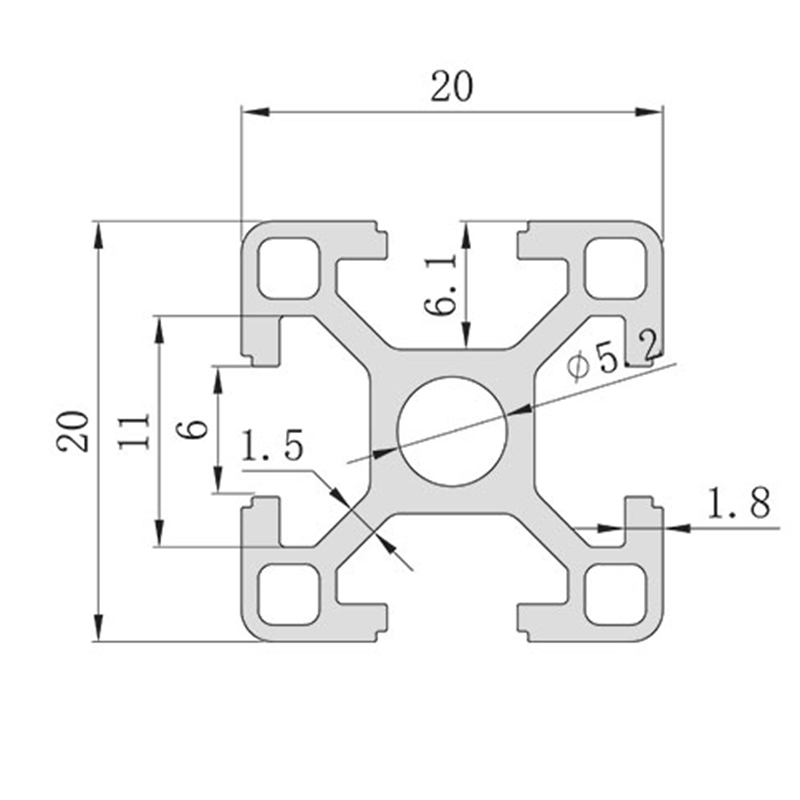 OEM 2020 series aluminum extrusion profile na may 6mm t-slot na disenyo ng Mga Supplier, Com Ang Shanghai Huishuo Aluminum Industry Technology Co., Ltd. ay China wholesale 2020 series aluminum extrusion profile na may 6mm t-slot na disenyo ... Tingnan ang Produkto →
Solidus at liquidus: kung paano pinalalawak ng mga haluang metal ang punto ng pagkatunaw
Ang purong aluminyo ay natutunaw sa isang matalim na temperatura. Sa sandaling idinagdag ang mga elemento ng alloying, ang paglipat ay kumakalat sa isang hanay. Ang solidus ay ang pinakamataas na temperatura kung saan ang haluang metal ay ganap pa ring solid; ang liquidus ay ang pinakamababang temperatura kung saan ito ay ganap na likido. Sa pagitan ng dalawa, magkakasamang nabubuhay ang solid at likido, na sa paghahagis ngunit nakakapinsala sa paggamot sa init at hinang.
Talahanayan 1. Mga karaniwang hanay ng pagkatunaw para sa karaniwang aluminyo na haluang metal. Ang mga halaga ay nakikita na nag-iiba sa eksaktong komposisyon at init ng ulo; palaging kumpirmahin laban sa panahon ng gilingan. | Haluang metal | init ng ulo | Solidus (°C) | Liquidus (°C) | Karaniwang aplikasyon |
| 6063 | T5 / T6 | 615 | 655 | Mga extruded na profile, mga frame, mga seksyon ng arkitektura |
| 6061 | T6 | 582 | 652 | Mga seksyon ng istruktura, mga welded assemblies |
| 5052 | H32 | 607 | 649 | Mga panel ng dagat, gawaing sheet |
| 7075 | T6 | 477 | 635 | Mataas na lakas ng mga bahagi ng aerospace |
| A356 | T6 cast | 574 | 610 | Cast wheels, pump housings |
Tandaan ang pagkalat: Ang 6061 ay natunaw sa itaas ng 582°C, kahit na hindi ito ganap na likido hanggang sa 652°C. Ang mga extrusion dies ay nananatili sa ibaba ng solidus upang maiwasan ang mainit na pag-crack. Sa paggamot sa init, ang paglampas sa solidus ay nagdudulot ng pagsisimula ng pagkatunaw na permanenteng sumisira sa mga mekanikal na katangian ng bahagi.
Mga salik na nakakaapekto sa punto ng pagkatunaw ng aluminyo
Binabago ng ilang mga variable sa totoong mundo kung paano kumikilos ang theoretical melting point sa sahig ng tindahan.
Mga elemento ng alloying
Ang silikon at tanso ay nagpapababa ng hanay ng pagkatunaw nang higit sa anumang iba pang karaniwang mga karagdagang. Ang aluminum-silicon eutectic ay nasa humigit-kumulang 577°C na may humigit-kumulang 12.6% na silicon, kaya naman ang karamihan sa mga casting alloy ay nananatiling magagamit sa mga temperatura kung saan ang mga wrought alloy ay solid pa rin. Ang magnesiyo at sink ay nagpapabagal din sa solidus, tulad ng ipinapakita ng 7075 na hanay sa Talahanayan 1. Ang pagpili ng haluang metal samakatuwid ay hindi mapaghihiwalay sa pagpili ng proseso.
Antas ng kadalisayan
Ang aluminyo na may 99.99% na kadalisayan ay natutunaw sa loob ng isang bahagi ng antas na 660.32°C. Ang commercial-purity grade na 99.5-99.8% ay naglalaman ng trace iron at silicon na nagpapalawak ng transition ng ilang degree. Para sa karamihan ng gawaing istruktura ang pagkakaiba ay bale-wala, ngunit para sa pagpapatigas at katumpakan ng paghahagis ito ay nagbabago sa pagpili ng tagapuno at mga oras ng pagbabad.
Ang layer ng oxide
Ang aluminyo oxide ay natutunaw sa humigit-kumulang 2072°C, tatlong beses na mas mataas kaysa sa metal sa ilalim nito. Sa panahon ng welding at brazing, ang layer ay dapat na masira o alisin, kung hindi, ang tinunaw na metal ay hindi maaaring mabasa ang joint. Sa panahon ng pagtunaw para sa paghahagis, ang balat ng oksido ay lumulutang sa itaas at maaaring i-skim, ngunit ito rin ay nakakakuha ng gas at mga inklusyon kung hinalo sa matunaw. Ang layer ng oxide ay hindi nagbabago sa punto ng pagkatunaw ng metal, ngunit ito ang pangunahing dahilan kung bakit ang aluminyo ay mas mahirap na hinangin kaysa sa bakal.
Presyo at rate ng pag-init
Para sa mga layunin ng inhinyero, alinman sa presyo o rate ng pag-init ay walang praktikal na epekto sa punto ng pagkatunaw ng aluminyo. Lumalabas lamang ang mga epekto ng presyo sa espesyal na pananaliksik na may mataas na presyo, at ang rate ng pag-init ay nakakaapekto sa kung gaano mo katumpak ang pagmamasid sa paglipat, hindi ang mismong halaga ng equilibrium. Pagkatiwalaan ang materyal na datasheet, hindi ang pagbabasa ng pyrometer.
Ano ang ibig sabihin ng melting point para sa mga aluminum profile at frame
Para sa isang frame ng profile ng aluminyo , ang punto ng pagkatunaw ay halos hindi kailanman ang limitasyon ng disenyo. Ang mga frame ay inengineered laban sa deflection, yield strength, at joint stiffness, hindi natutunaw. Mahalaga pa rin ang temperatura sa dalawang paraan.
Una, ang tuluy-tuloy na serbisyo sa itaas ng humigit-kumulang 250-300°C ay nagpapalambot sa karaniwang 6xxx tempers bago pa man matunaw: ang mga epekto ng pagtanda ay bumaliktad, bumababa ang lakas, at maaaring gumapang ang mga naka-clamp na joint. Pangalawa, ang anumang welding o brazing na isinagawa sa isang frame ay nagpapakilala ng lokal na pagtunaw na sumasama sa lugar na apektado ng init. Kung ang isang frame ng makina ay dapat magdala ng load malapit sa isang welded joint, muling pagtanda pagkatapos hinang o muling disenyo ang joint.
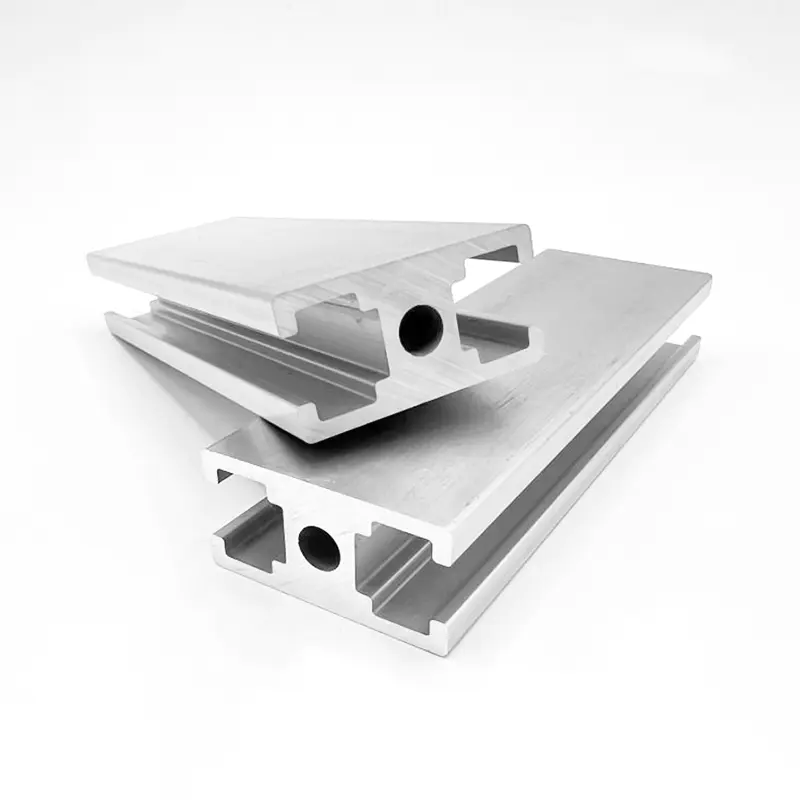
Para sa mga istrukturang nagdadala ng pagkarga na may vibration o point load, ang mababang elastic modulus ng aluminum ay ginagamit na ang section stiffness ay gumagana. Madalas naming inirerekumenda ang mas mabibigat na seksyon sa dingding gaya ng thickened load-bearing 4040 T-slot aluminum profiles sa halip na magbayad ng mas malakas na mga haluang metal, dahil ang frame ay nagiging stiffer nang hindi binabago ang pag-uugali ng hinang o natutunaw na mga katangian. Kapag inihambing mo ang mga serye at pag-load ng mga klase, isang praktikal na gabay sa engineering T-slot aluminum extrusion system mas nakakatipid ng oras sa disenyo kaysa sa muling pagsuri sa mga temperatura ng pagkatunaw.
 OEM HS-8-4040B Makapal na may Load-Bearing T-Slot 4040 Aluminum Profile, 2.5mm Wall T Shanghai Huishuo Aluminum Industry Technology Co., Ltd. ay China wholesale HS-8-4040B Thickened Load-Bearing T-Slot 4040 Aluminum Profile... Tingnan ang Produkto →
Aluminum kumpara sa iba pang karaniwang metal: bakit mahalaga ang 660°C
Talahanayan 2. Tinatayang mga punto ng pagkatunaw ng karaniwang mga metal sa engineering para sa paghahambing. | metal | Natutunaw na punto (°C) | Natutunaw na punto (°F) | Paghahambing sa aluminyo |
| lababo | 419.5 | 787 | Ibaba; pinoprotektahan ang bakal bilang isang galvanizing coating |
| Magnesium | 650 | 1202 | Katulad; ginagamit sa magaan na paghahagis |
| Aluminyo (puro) | 660.3 | 1220.6 | Sanggunian |
| tanso (karaniwan) | 900-940 | 1650-1720 | Mas mataas; mas mahirap i-cast at makina |
| tanso | 1084.6 | 1984 | Higit na mas mataas; mahusay na kondaktibiti |
| hindi kinakalawang na asero | 1400-1450 | 2550-2640 | Higit na mas mataas; serbisyo sa mataas na temperatura |
| Banayad na bakal | 1370-1510 | 2500-2750 | Higit na mas mataas; default na istruktura |
Ang pinakamahalagang resulta ay pang-ekonomiya. Ang katamtamang hanay ng pagkatunaw ng aluminyo ay eksaktong dahilan kung bakit mabilis at abot-kaya ang extrusion at die casting. Ang bakal at hindi kinakalawang na asero ay nangyayari ng mas maraming enerhiya upang matunaw at mabuo, kaya naman ang mabigat na gawaing istruktura ay pinapaboran pa rin ang bakal habang ang mga magaan na frame, enclosure, at mga sangkap na nakakawala ng init ay pinapaboran ang aluminyo. Ang parehong limitasyon sa temperatura ay tumatagal na ang aluminyo ay walang lugar sa tuluy-tuloy na serbisyo sa itaas ng humigit-kumulang 300°C: hindi ito matutunaw, ngunit ito ay mawawalan ng init at gumagapang sa ilalim ng pagkarga.
Mga praktikal na takeaway para sa pagtatrabaho sa aluminyo
Ilagay ang melting point upang gumana sa opisina ng disenyo, hindi lamang sa pugon:
- Tratuhin ang hanay ng pagkatunaw bilang isang limitasyon sa proseso, hindi isang limitasyon sa disenyo. Ang lakas ng ani at pag-uugali ng gumagapang ay namamahala sa mga aplikasyon sa istruktura.
- Para sa welded assemblies, gumamit ng 6xxx alloys na may katugmang filler metal at kumpirmahin na matatanggap ng heat-affected zone ang pagkawala ng lakas.
- Para sa mga makinang bahagi, ang pagtunaw ay hindi ang pag-aalala. Nangyayari ang pagputol nang mas mababa sa 660°C, ngunit ang hindi makontrol na init ay nagdudulot ng dimensional drift at pagkasira ng tool, kaya pangasiwaan ang coolant at mga feed tulad ng anumang precision na trabaho.
- Huwag kailanman hulaan ang hanay ng pagkatunaw mula sa isang generic na tsart. Humiling ng mill certificate o datasheet para sa bawat init, lalo na para sa mga casting at brazed assemblies.
- Ilayo ang mga pinong aluminum chips sa mga pinagmumulan ng ignition. Ang pinong hinati na alikabok ng aluminyo ay maaaring mag-apoy nang mas mababa sa bulk melting point.
Sa aming mga proseso sa produksyon, ang punto ng pagkatunaw ay nagpapasya kung paano ginawa ang isang bahagi, hindi kung ito ay maaaring gawin. Kung kailangan i-cast ang isang geometry, pinapalamig namin ito mula sa liquidus na may mga kinokontrol na parameter. Kung kailangan itong i-welded, pinamamahalaan namin ang lokal na input ng init. Kung ito ay kailangang makina, mag-aplay kami Pagproseso ng aluminyo ng CNC na may kinokontrol na mga feed, bilis, at daloy ng coolant.
 Wholesale CNC Aluminum Processing Factory, Mga Tagagawa Ang Shanghai Huishuo Aluminum Industry Technology Co., Ltd. ay mga tagagawa ng China CNC Aluminum Processing at CNC Aluminum Processing fact... Tingnan ang Produkto →
Ang pag-alam na ang purong aluminyo ay natutunaw sa 660.32°C ay ang madaling bahagi. Ang tunay na tanong sa engineering ay kung aling haluang metal, aling proseso, at aling window ng temperatura ang gumagawa ng bahagi na kailangan mo. Magsimula sa serye ng haluang metal, suriin ang solidus at liquidus, at hayaang sundin ang proseso.